English
客户服务热线
18565526634
18565526634
联系人:杨先生
手 机:18565526634
电 话:18565526634
邮 箱:1404870852@qq.com
地 址:广东省深圳市宝安区松岗街道松裕路 142 号
上周有个客户来厂里看设备,聊着聊着冒出一句:现在谁还用插件机啊,贴片机不就够了吗?
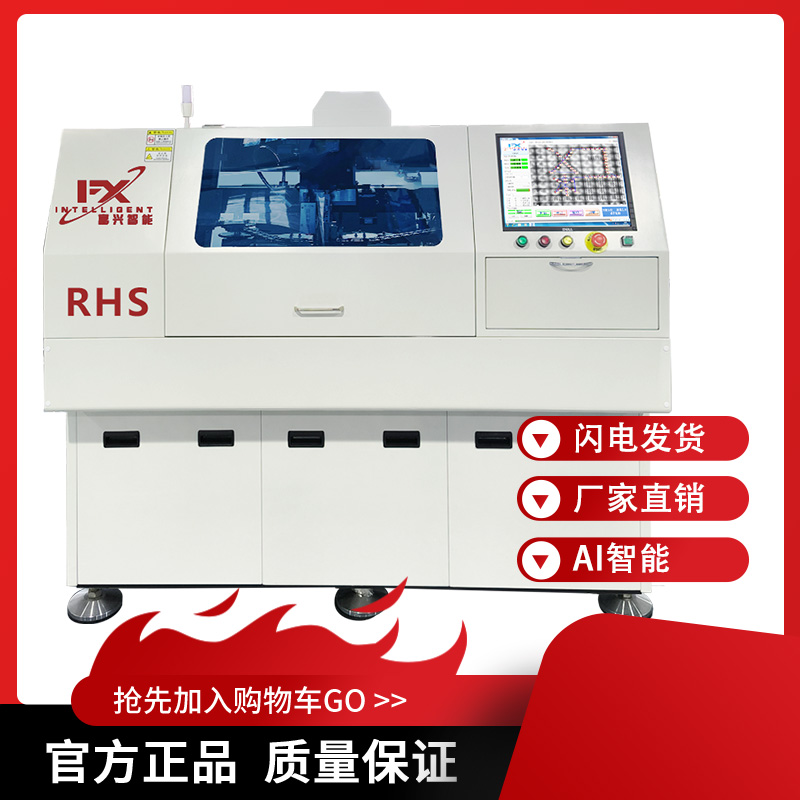
我把他领到车间,指着一台正在跑的机器问他:你猜这块板上这个大电解电容,贴片机怎么装?
他愣了一下,没接上话。
这事儿其实值得掰扯清楚。插件机和贴片机斗了这么多年"谁替代谁"的传闻,到今天谁也没把谁干掉,原因就一条——插件机和贴片机的区别不是快慢精度的事,是它们处理的元件从根上就不一样。
贴片机对付的是片式元件,没引脚,靠锡膏粘在板子表面,过回流焊固定。这类料占一块板子的绝大多数,贴片机一小时几万个点的速度就是为它们准备的,这个没得争。
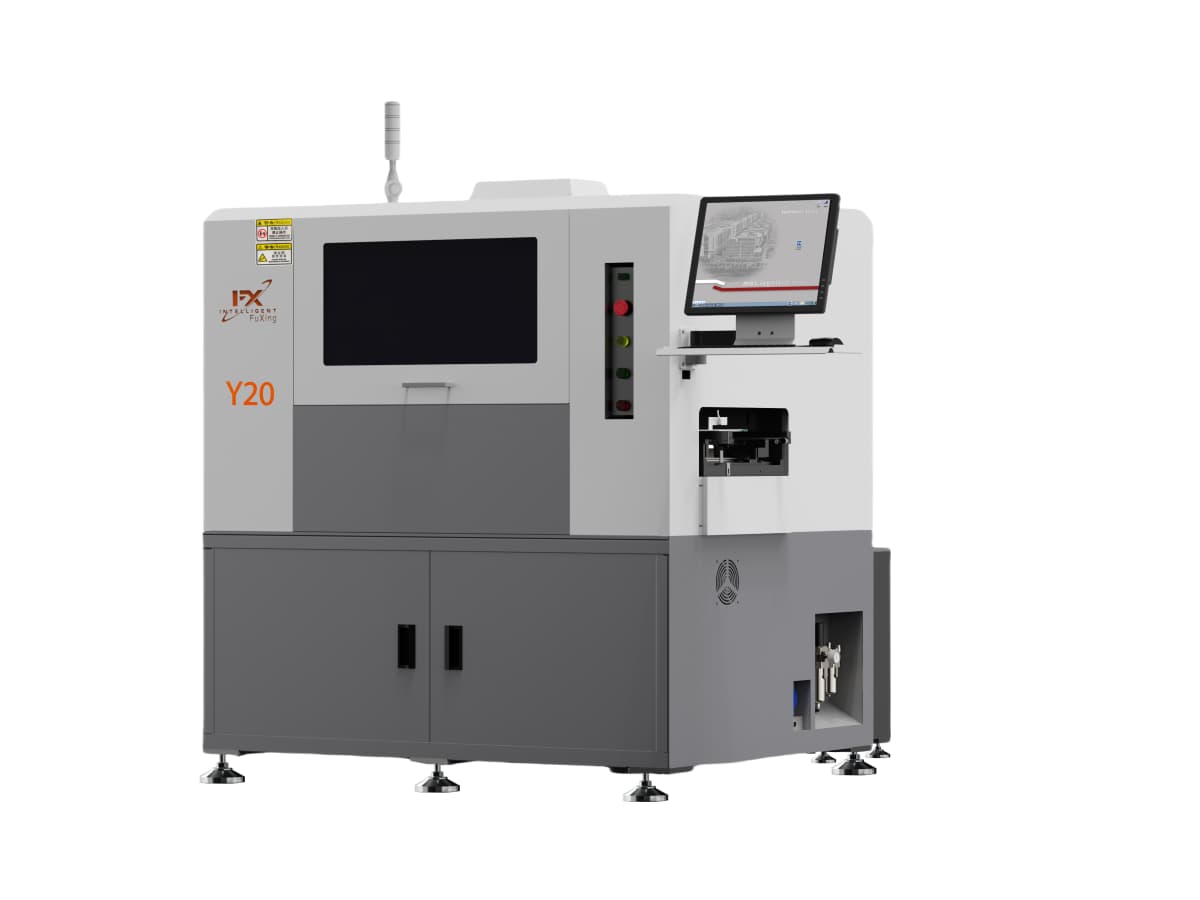
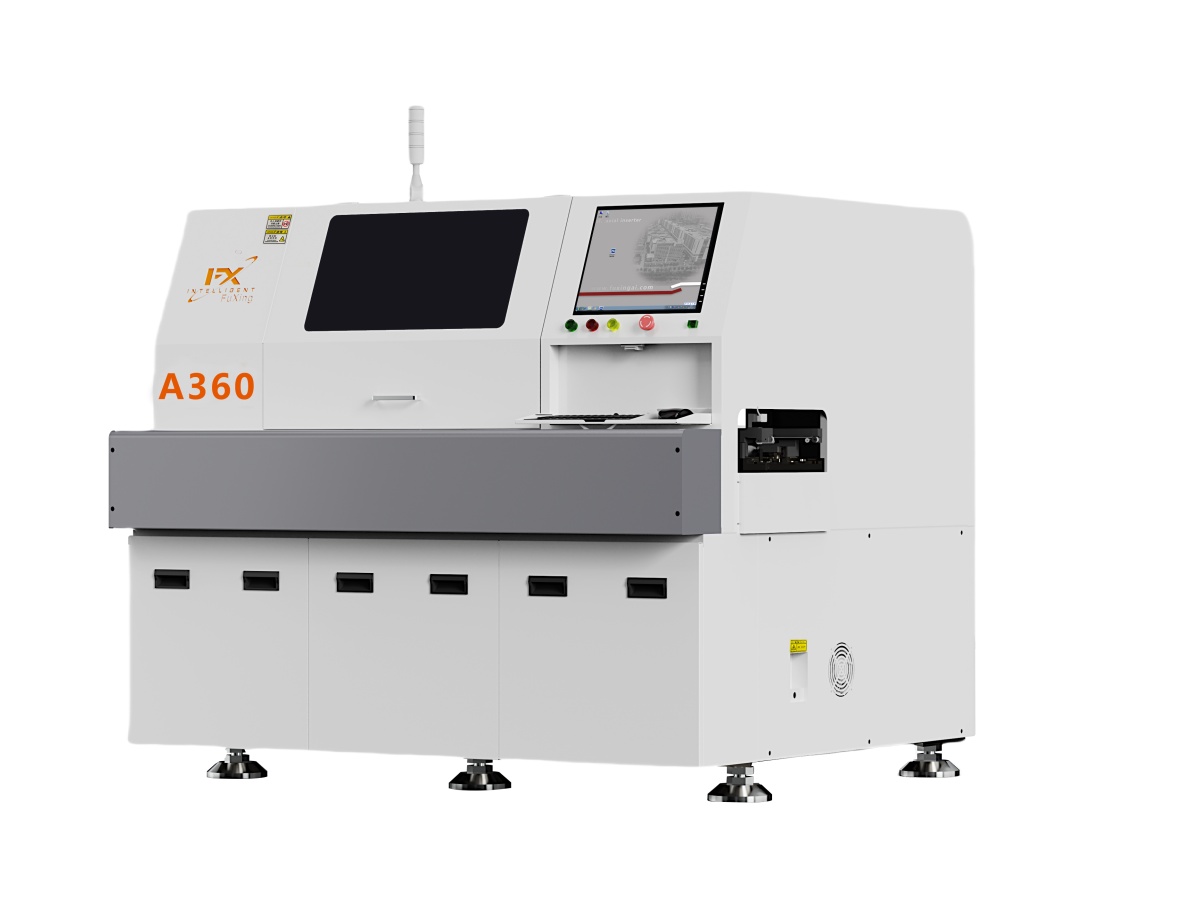
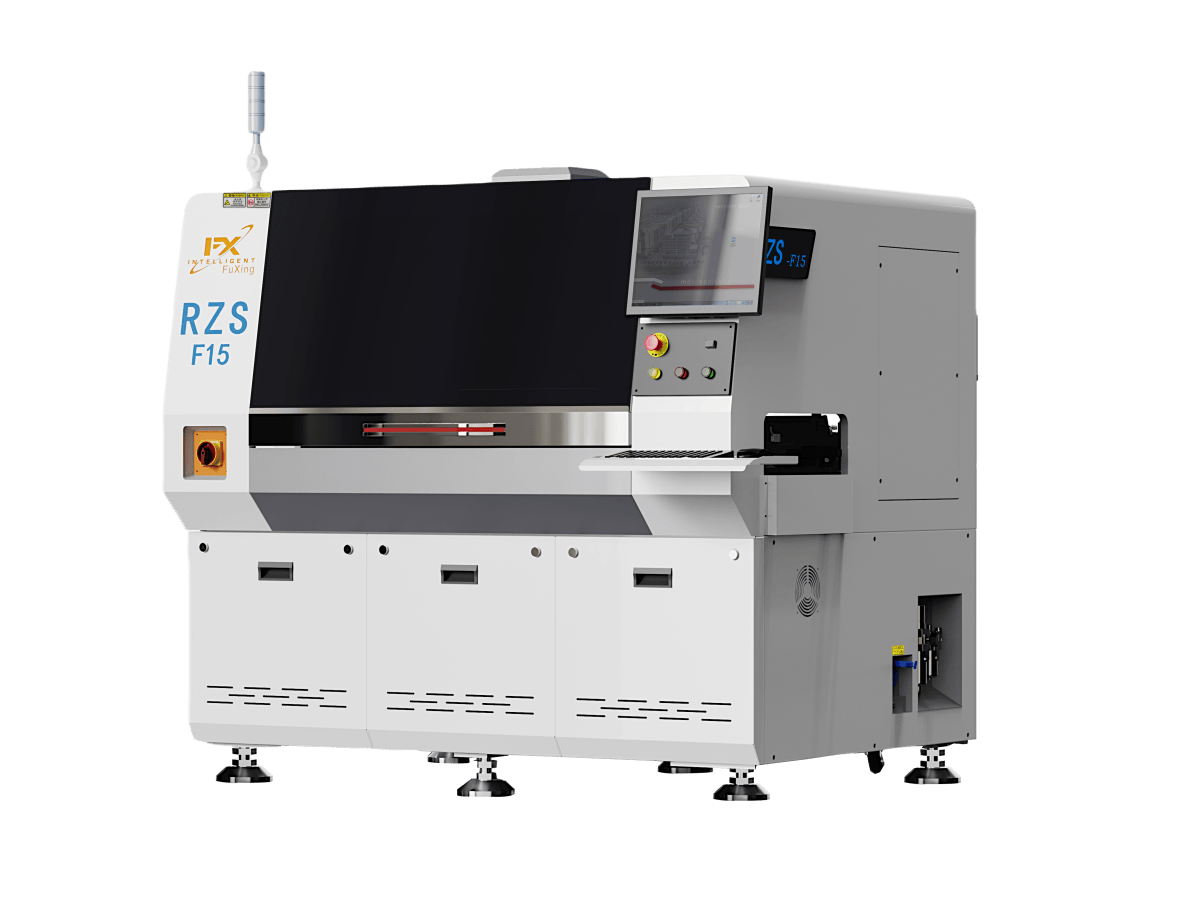
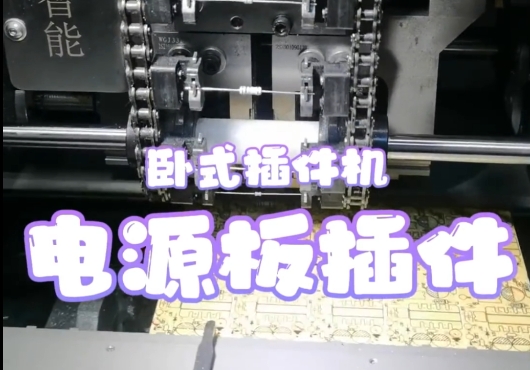
插件机干的是另一头。电解电容、变压器、继电器、大功率电阻,这些家伙带着长引脚,要插进 PCB 上钻好的通孔里,弯脚,然后整板过波峰焊。行话叫 THT,听着洋气,其实就是通孔插装,老工艺了,比贴片出现得还早。老归老,它有个贴片永远给不了的东西——焊点强度。通孔加波峰焊的连接,抗振动、扛大电流,跌落试验随便摔。
开关电源板最典型。板子进线,先印刷锡膏,贴片机开工,片式阻容和小 IC 噼里啪啦贴完,回流焊一过,看着是差不多齐了。
差远了。那个大电解电容还光着呢,变压器也没影,几组继电器空着。这几样引脚粗得像小钉子,份量压手,贴片机的吸嘴吸都吸不起来。硬要用贴装工艺,元件直接压废。
这部分流转到插件段。插件机把引脚插进去、机器自动弯脚,整板进波峰焊,出来才算齐活。哪道工序都不能少,顺序反了也不行——波峰焊那个温度,回流焊好的贴片件根本扛不住。
手机主板这种全贴片设计,确实从头到尾用不上插件机,密度高到想插都没地方。这类整线 SMT 到底的产品,跳过这段没有任何损失。
但只要板上出现了电解电容、变压器这类储能大件,插件段就跑不掉,通孔焊点的强度是刚需不是加分项。汽车电子和家电控制板更别提,环境里有振动有高温,客户验厂的时候通孔焊点比例经常是白纸黑字写进要求的。再就是那些奇形怪状的连接器、传感器,标准设备喂不进去,得靠异形插件机专门对付。
反过来讲,板上真的一颗通孔件都没有,那确实不用看这台机器,省下的预算干别的挺好。
有人会想,通孔件就那么几颗,雇两个人手工插不就行了,还灵活。这个账我们帮客户算过很多回。两个人的年工资,加上手工插的漏插、反插、折脚,返工率常年降不下去,旺季还经常缺人手。这些成本堆一年,跟一台自动插机的价格咬得非常近,产能却一点没涨。
所以别纠结要不要,先数数你板子上通孔件有几颗、一年出多少板。量大就直接上自动的,回本比想象的快。量小品种杂,半自动先顶着也不丢人。拿不准的话,把 BOM 表发给我们,哪几道值得自动化、哪几道先放着,帮你捋清楚再动。
Q1:插件机和贴片机可以共用一条产线吗?
可以,现在主流的混装线就是这么配的。SMT 段贴完片式件,PCB 通过接驳台转到 THT 段插通孔件,最后进波峰焊,各段各管各的。
Q2:先过波峰焊再贴片行不行?
不行。波峰焊的高温会把已经回流焊好的贴片件冲坏,顺序必须是先回流后波峰,倒过来良率直接崩。
Q3:板上通孔件很少,还有必要上自动插件机吗?
看年产量和人工成本。通孔件少但量大,自动插的回本周期照样短。产量确实小,半自动先顶着,量起来了再升级不迟。
Copyright © 2002-2024 深圳富兴智能装备有限公司 版权所有 备案号:
服务热线