English
客户服务热线
18565526634
18565526634
联系人:杨先生
手 机:18565526634
电 话:18565526634
邮 箱:1404870852@qq.com
地 址:广东省深圳市宝安区松岗街道松裕路 142 号
同样是换一款板,有的班组四十分钟搞定,有的要折腾三小时。差别通常不在机器好不好,而在有没有一套固定动作。每次都靠师傅的感觉,快慢全看当天状态。
把换线拆成六个步骤,每步做完打个勾,时间就能压下来,出错也少。
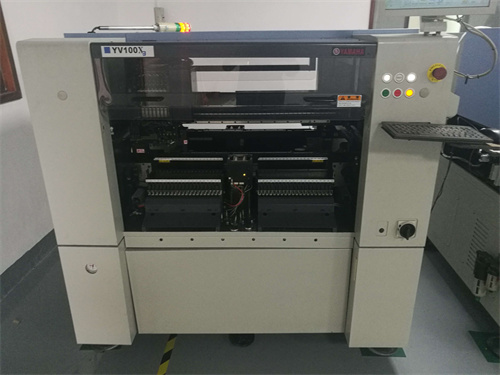
这一步最容易被省掉,也最容易出大事。
上一款板的料还挂在飞达上,轨道上还有半块板,料盒里堆着残余的散料。看起来不影响什么,实际上混料的风险全在这儿。混进去一颗不同阻值的电阻,插到板上不一定报警,过炉之后才发现某块板功能不对,那时候已经做了一批。
清线的动作就三件:把飞达上的料带余料退下来收好、把轨道和接驳台上的板清空、把料盒和废料箱倒掉。两分钟的事。
新板的元件清单里,有的料和上一款通用,有的要换。按站位表换,别凭记忆。
站位怎么排有讲究。把常用的几种料(不同规格的电阻电容)固定在前面几个站,每次换线只动后面那些不常用的站,能省不少时间。站位总数不够、元件种类又多的板,就得中途停机换料,那会直接吃掉产能。选型的时候把 BOM 的种类数报给厂家核算站数,比事后补救划算。
换完要做两个确认:料带张力合不合适,编带方向对不对。方向装反了机器会一直报错,很多人卡在这一步找半天原因。
板子的宽度变了,导轨要跟着调。现在是伺服调宽,输入尺寸就行,不用像老机器那样拿扳手拧。
调完导轨别急着走,看支撑顶针的位置。顶针是顶住板子防下弯的,位置压在元件孔上,插装的时候就会顶坏引脚或者插不到位。换一款板,元件位置全变了,顶针必须重新排。
这一步的典型故障是夹板。板子宽度和导轨差了一点点,进板的时候卡住,操作工使劲推,板边就崩了。
程序来源有两种:新建,或者调用以前存过的配方。
新建的时候真正要改的参数没几个:Mark 点的位置、板原点、插装顺序。其余参数大多数能沿用上一款。有图形化编程界面的机器,操作工直接在板图上点位置,不用写代码,也不用示教器一个一个对点。这是换线快慢的关键差别,采购时值得专门试一下。
以前做过的产品,程序应该存在系统里,换线时输入产品编号调出来就行。存了几百上千套配方的机器,和每次都要重新编程的机器,在多品种厂里是两种完全不同的生产效率。
这里提醒一句:程序调好不等于插得对。下一款板和上一款板的孔径、铜箔厚度可能有差别,插装深度参数要跟着看。
首件是换线唯一的质量关卡,也是最容易被糊弄的一步。
有些班组只看“插进去了没有”,看着满板都是元件就放行。但真正要查的是四件事:位置对不对(有没有偏到孔外)、极性对不对(二极管、电解电容装反是常见的隐性不良)、插装深度够不够(引脚没完全穿过孔,过炉会虚焊)、引脚长度合不合规(剪脚刀钝了会剪不齐)。
首件不合格不要放行。放行一批之后再发现,返工的成本是首件检查的几十倍。
有条件的话,首件用放大镜或 AOI 看一遍焊盘背面,看引脚出来的长度是否一致,比正面看直观得多。
记三个数:换线用了多少时间、首件检查结果、过程中出了什么异常。
这份记录有两个用处。一是下次换同一款产品能照着优化,知道时间花在哪;二是给班组考核一个客观依据,不然“换线慢”永远是互相甩锅的模糊账。
记录不用复杂,一张表三列就够:日期、产品型号、耗时与异常备注。做上三个月,自己的换线时间分布就出来了。
拆开看,换线耗时基本是三个来源:找料和换料、调机和编程、等首件确认。
找料这一段,靠的是物料管理和站位规划,跟机器没关系,但往往占的时间最多。调机这一段,靠的是机器本身的编程方式和配方库。等首件这一段,靠的是检测手段。有 AOI 或者有专门的检查工位就快,全靠人眼看就慢。
知道自己时间花在哪一段,才知道该改什么。如果三段里找料占一半,那买再贵的机器也没用,该整的是料架和标识。
要配套的飞达、治具或者易损件,插件机配件那边有清单;换线频率高、需要多机型搭配的产线,可以看异形插件机和自动插件机怎么组合。
Q1:插件机换线一般要多久?
单一品种大批量的厂,换线简单,半小时以内;多品种小批量的厂,一天换三四次,每次一到两小时是常见水平。差别主要看物料是否预配好、程序能不能直接调用、首件检查快不快。
Q2:换线最容易出什么错?
混料和首件漏检。混料是因为清线没做干净,上一款的余料还在飞达上;首件漏检是因为只确认“插进去了”,没查极性和插深。这两类错误都会造成整批不良。
Q3:程序可以复用吗?
可以,这也是多品种厂必须要求的功能。做过一次的产品,参数存在系统里,下次换线直接调出配方,只改 Mark 点和板原点就行。存几百套和存上万套,是选型时要问清的一个参数。
Copyright © 2002-2024 深圳富兴智能装备有限公司 版权所有 备案号:
服务热线