English
客户服务热线
18565526634
18565526634
联系人:杨先生
手 机:18565526634
电 话:18565526634
邮 箱:1404870852@qq.com
地 址:广东省深圳市宝安区松岗街道松裕路 142 号
上周有个做电源板的客户打电话来,说车间四个人插件,一天四万多点,人不好招,想换成自动插件机。我问预算,他说八万左右先看看。
八万这个数,只够半自动。全自动三十万起。三到五倍的差价摆在那儿,但我一般不急着聊价格,先问一句:你那板子现在是怎么从上一道工序搬过来的?
这句话问出来,基本就知道该配哪种了。
先把话说白。半自动插件机没有传送带,也没有自动上下板的机构。一块板插完了,不会自己流到下一台设备去,得有人伸手把它拿下来,再把下一块放上去。
具体动作是这样:操作工把 PCB 放到工作台或者夹具上,靠定位销卡住,压紧,然后按启动。机器把元件从编带里分出来,对准孔位,压进去,剪脚,一个点一个点往下走。整块板插完,机器停,人取板,放下一块。
所以半自动的"半",半在上下板这一环,也半在看管。机器插的时候人不能走开。插歪了、料卡了、元件极性反了,得有人看见,有人按停。
这里有个坑要提醒。市面上叫"半自动插件机"的机器其实有两档:一档是编带自动送料,人只管上下板;另一档连元件都要人一个一个摆到定位工位上,机器只负责压入和剪脚。后者更便宜,两三万就能买到,但速度也就比手工快一点点。买之前一定问清楚,究竟是"人放板",还是"人放板也得放件"。
精度大致 ±0.1mm,一个点一到两秒。听着不快,可配上两三个人,一天两三万点很稳。
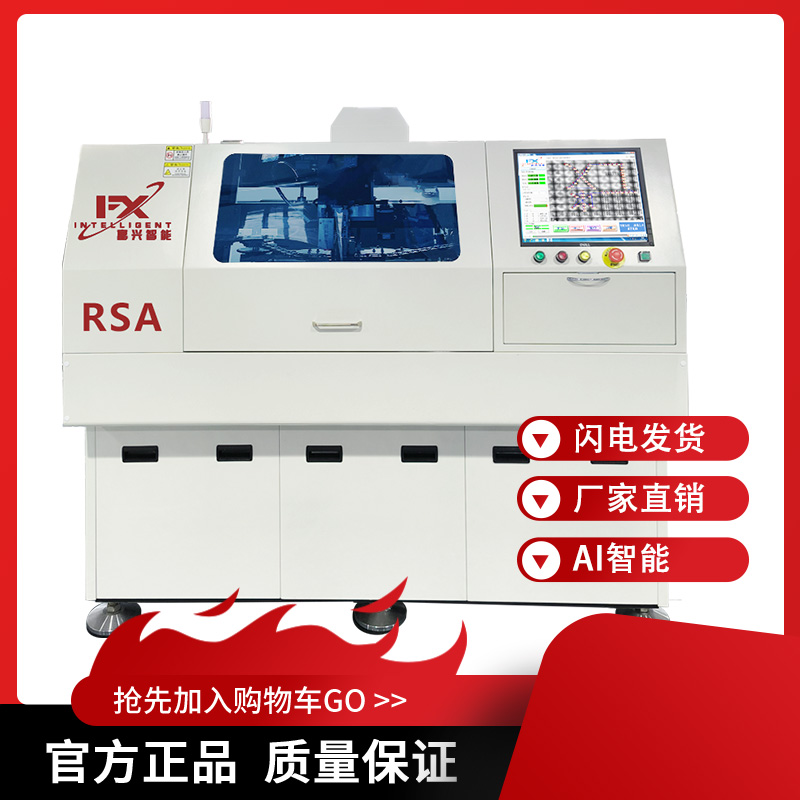
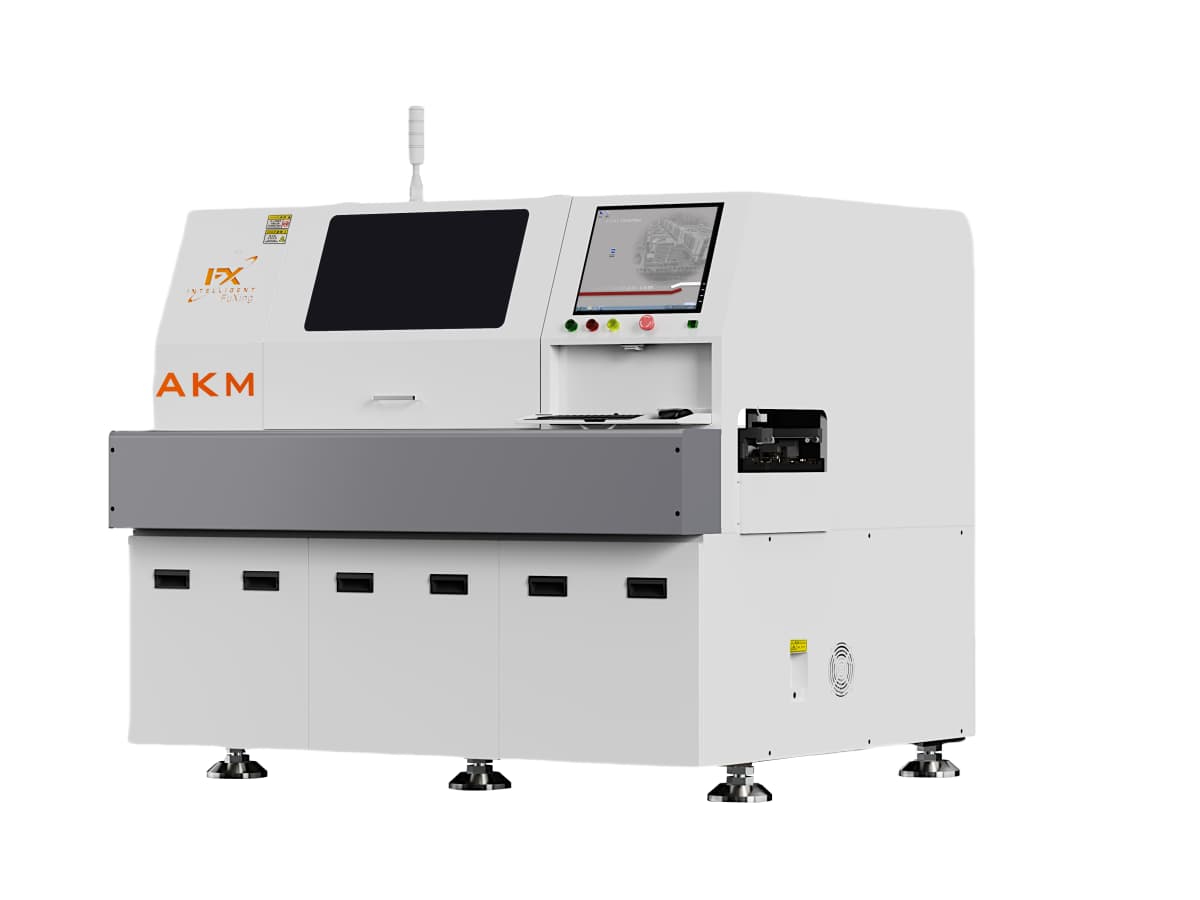
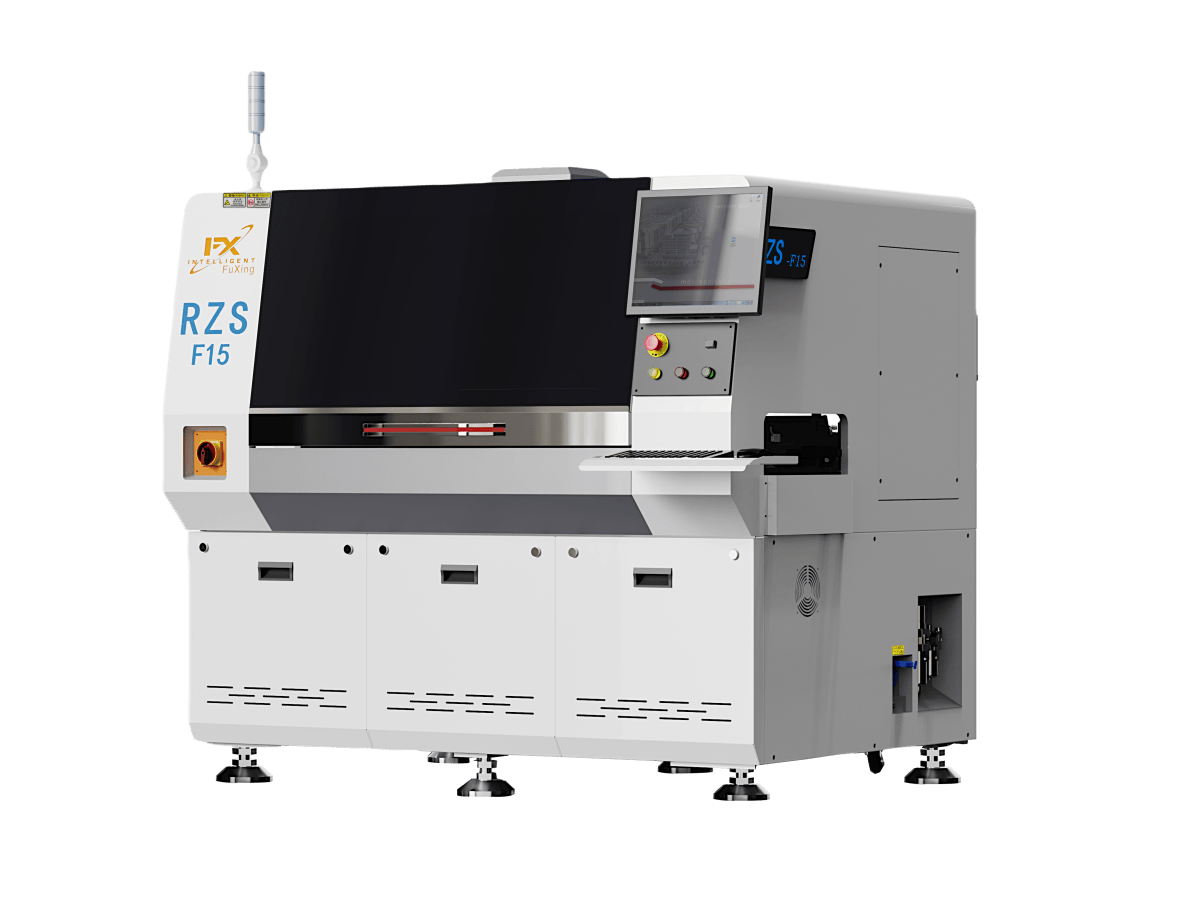
全自动这边,上下板不用人了。接驳台把板子送进来,轨道自动调宽,视觉找 Mark 点对位,插装头按程序跑,插完自动流出去。编带、管装、托盘、振动盘几种供料自动切换,一块板上几十种元件也能一口气插完。
人的活变成换料盘、补料、处理报警、看首件。一个熟练工能看两三台,这是全自动插件机跟半自动最根本的差别。不是快几倍的问题,是人的岗位变了。
参数上,主流机型 0.16 秒一个点,一小时两万点出头,重复定位精度 0.01mm,加了视觉检测之后不良率能压到 0.3% 以内。
一块板如果有 200 个点,半自动按 1.5 秒一个算,纯插装五分钟;加上人搬板、装夹、取板,前后多出四十秒到一分钟。全自动这边,插装不到一分钟,但换料、调机摊到每片上又是另一笔。
大单的时候全自动碾压,小单的时候半自动反而占便宜。换款只要改夹具,半小时能上另一个型号;全自动改程序、换料站、调轨道,熟手也要一两个小时。一天换三四个型号的厂,这笔时间账比节拍账大。
良率那栏的账容易被忽略。纯手工插的板不良率 0.8% 到 1.5%,半自动 0.5% 上下,全自动 0.3% 以内。返修一块板的成本,通常比它上面的元件贵十几倍,还占人工、占工位。一年做十万块板,良率差 0.5% 就是五百块板的返修,这笔钱往往比省下的电费气费大得多。
回本的算法很土:省下来的人工钱除以机器价。
一个熟练插件工,算上工资、社保、吃住、管理,一年六七万不算高。半自动顶两三个人,一台八万的机器,一年半左右就回来了。这也是小厂愿意买半自动的原因,一台自动插件机的钱,两年就能从人工里省出来。
全自动顶十到十二个人。三十万的机器,按省八个工算,账面上一年半也回本。但这个账有个前提:订单得喂得饱它。
一台全自动一天的有效产能大概十二万点。日插点数不到十万的厂,买回去有一半时间在等活。等活的时候机器在折旧、在占地方、在等你,回本周期直接翻倍,甚至回不来。
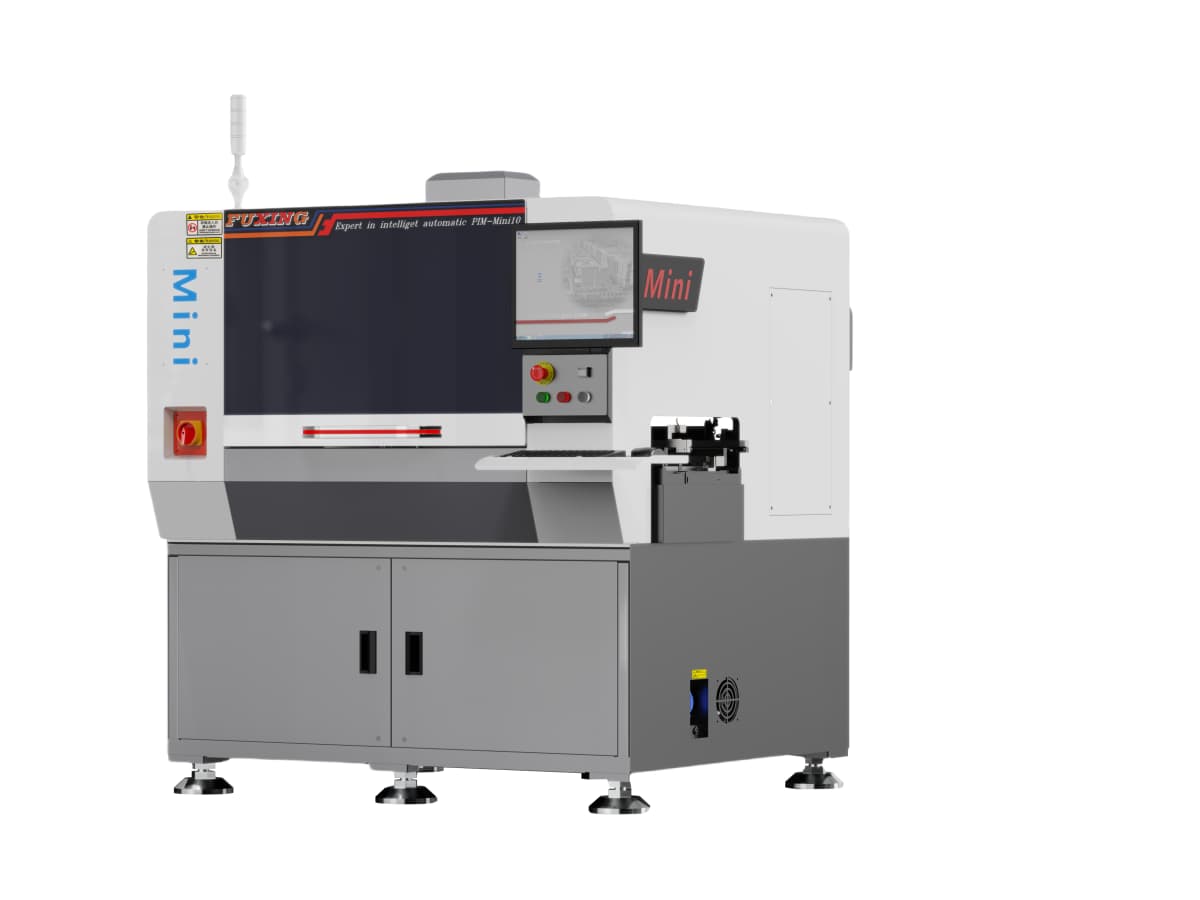
所以上全自动之前,先老老实实算两个数:日插点数够不够,订单稳不稳。这两条过不去,先上半自动过渡,或者选紧凑型的小机器,比如 MINI 插件机 这种,占地两平米上下,投资低一档,中等批量也够用。
日插点数三万以下、品种多、批量小、手头紧,买半自动。这么点量上全自动,等于用大炮打蚊子。
日插点数十万往上、产品结构几年不变、后面还要接波峰焊做整线,直接上全自动。这个量级人工根本跟不上,客户验厂、大单审核也会看自动化程度。
卡在中间的,两条路都通。先上半自动,等订单稳了再加全自动;或者一步到位上紧凑型全自动,跳过中间这一档。
这一条很少有人在买的时候问,三年后大概率会想起来。
半自动的产能天花板就是人放板的速度。想多干,只能加工位、加人,加到后来管理成本比机器还贵。
全自动的扩展路径清楚得多:加编带站、加插装头、接驳台联机,两台同型号并起来就是一条小产线,设备能跟着产量长。
这两条路的差别,在你打算用自动插件机替代人工、把产能再抬一截的时候,会特别明显。
不知道自己的板适合哪种,把 BOM 和日产量发到联系我们,配什么机型、几年回本,按你的实际点数算,比看样本准。
Q1:半自动插件机和全自动插件机价格差多少?
半自动主流 5 万到 10 万,结构简单的那种两三万也有;全自动 30 万起步,配全视觉、多站供料的能到 80 万以上。差价主要落在送料系统、视觉定位和控制系统上。
Q2:小厂到底该买半自动还是全自动?
看日插点数。三万点以下买半自动更划算,十万点以上全自动才跑得起来。中间量级可以先上半自动,或者选紧凑型全自动,投资比标准机型低一档。
Q3:全自动插件机一个人能看几台?
主流机型一人看两到三台,具体看换料频率和报警多不多。元件种类多、一天要换好几次料的板子,一人一台更现实。这也是选型时得把编带站数算够的原因。
Copyright © 2002-2024 深圳富兴智能装备有限公司 版权所有 备案号:
服务热线