English

客户服务热线
18565526634
18565526634
联系人:杨先生
手 机:18565526634
电 话:18565526634
邮 箱:1404870852@qq.com
地 址:广东省深圳市宝安区松岗街道松裕路 142 号
插件机编程被说得比实际难。换一款新板,程序要动的其实只有四样:板原点、Mark 点、插装顺序、元件参数。改完试插首件,熟练的人十分钟,慢的半小时。
怕的是没人教,不是学不会。
机器里存着上万套程序,输入板号、扫一下板上的二维码,或者按客户名找,都能调出来。一块 200 个点的板,20000 点/小时的机器插完不到 1 分钟,程序没存的话,重新编要 2 小时。做过的产品不用重编,这是自动机和手工最大的差别之一。
新板没存过,就得新建。建的时候要输板的尺寸、厚度、定位孔位置,还有元件清单里每个元件的坐标和角度。坐标一般是研发给的坐标文件,格式对上了可以批量导入,不用一个一个敲。
这一步错了,后面全白搭。
Mark 点选对角两个,不要选同一边的。选同一边,板子稍微转一下角度,机器算不出旋转量,插出来就是斜的。
板原点取板边或者定位孔,取完对着实物量一遍。有人图省事用程序里的默认值,结果每块板都差 0.5mm,插出来整体偏一边。
定位精度做到 0.01mm 的机器,卡在这一步照样插不准。机器准,喂给它的坐标不准,结果就是不准。
顺序不是随便排的,两条规矩。
先矮后高。高的元件先插,后面插矮的元件时,插装头会撞上已经立着的高件。电解电容、变压器这类高件,排在前面反而安全。
先内后外。板中间的元件先插,边上的后插,插装头的行程短,撞件的机会少。
还有个细节:相邻两个元件高度差得多,程序里要给抬升高度。这个参数不设,机器按平的走,一低头就撞。
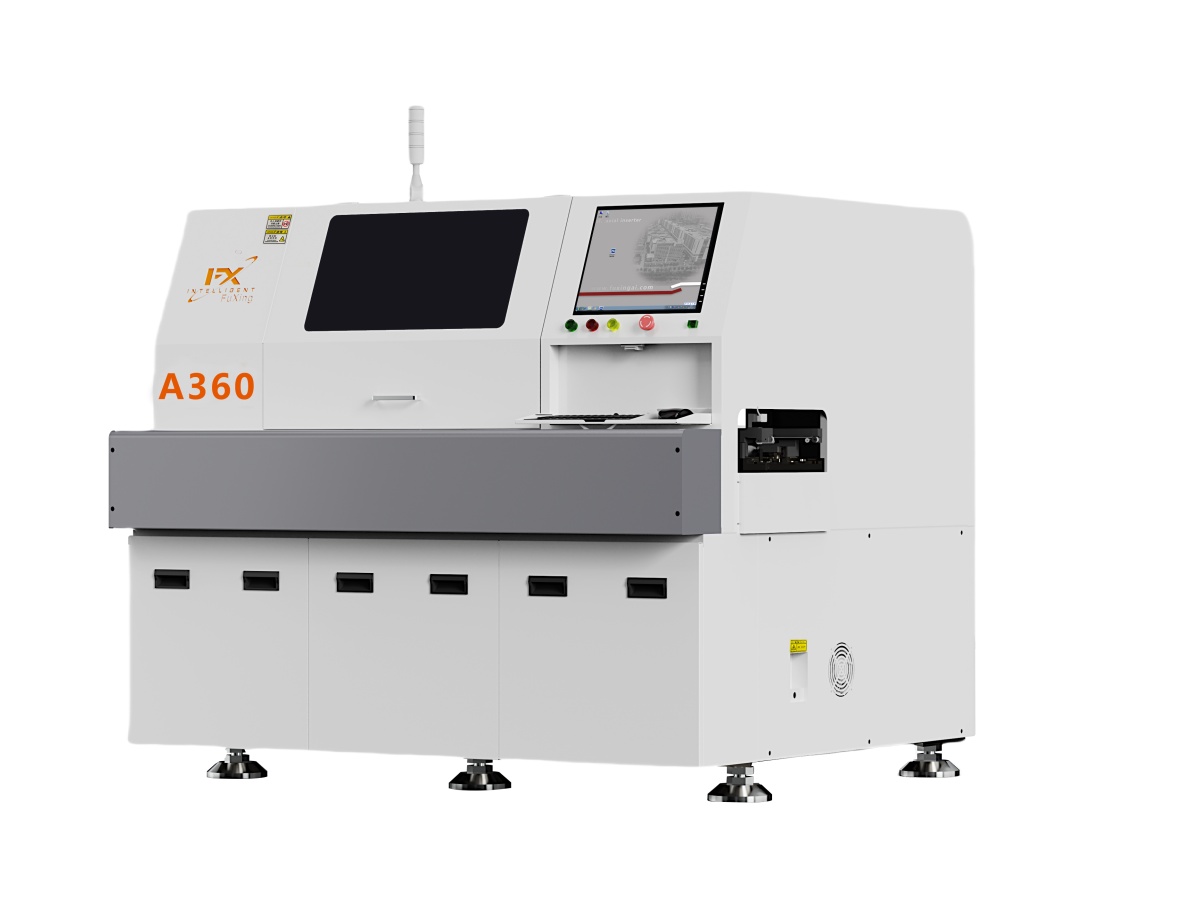
先空跑一遍,看轨迹有没有撞的意思,速度调慢一点看。空跑没问题再上板。
首件要全检,四项:位置对不对、插装深度够不够、极性有没有反、剪脚长度合不合规。这四项过了,后面批量才敢放。
首件不过,别急着改参数。先分清是程序的问题还是机械的问题,程序错了改程序,夹具松了紧夹具,这两件事混在一起改,越改越乱。
一周左右能独立换款,这是行业里比较普遍的情况。前提是有人带着走一遍完整流程,而不是自己对着说明书猜。
一个月能处理常见异常:卡料、空抓、插偏这些。三个月能自己给新板编程,包括排顺序和设抬升。
真正难的不是记步骤,是知道哪一步容易错。带过的人一点就通,没人带的,可能在 Mark 点这一步卡很久。
Mark 点选了同一边。这个最常见,症状是每块板都斜一点点,越大的板越明显。
换了夹具没重新标定。夹具一换,板的实际位置就变了,相机坐标系没跟着标,插出来整体偏。有客户换完夹具直接开机,一批板全废。
元件高度参数没跟着改。程序从旧板复制过来,元件换成高的,参数还是旧的,插装头下压行程不够,元件浮在孔上,机器不报警。
交机的时候有培训,3 到 5 天,从开机、换料、调程序到处理常见报警,走一遍完整的。程序存储上万套,做过的板下次直接调。
设备出货近万台,服务超千家客户,立式、卧式、异形三种机型都带这套程序系统。立式插件机和卧式插件机的操作逻辑基本一致,会一种,另一种上手很快。
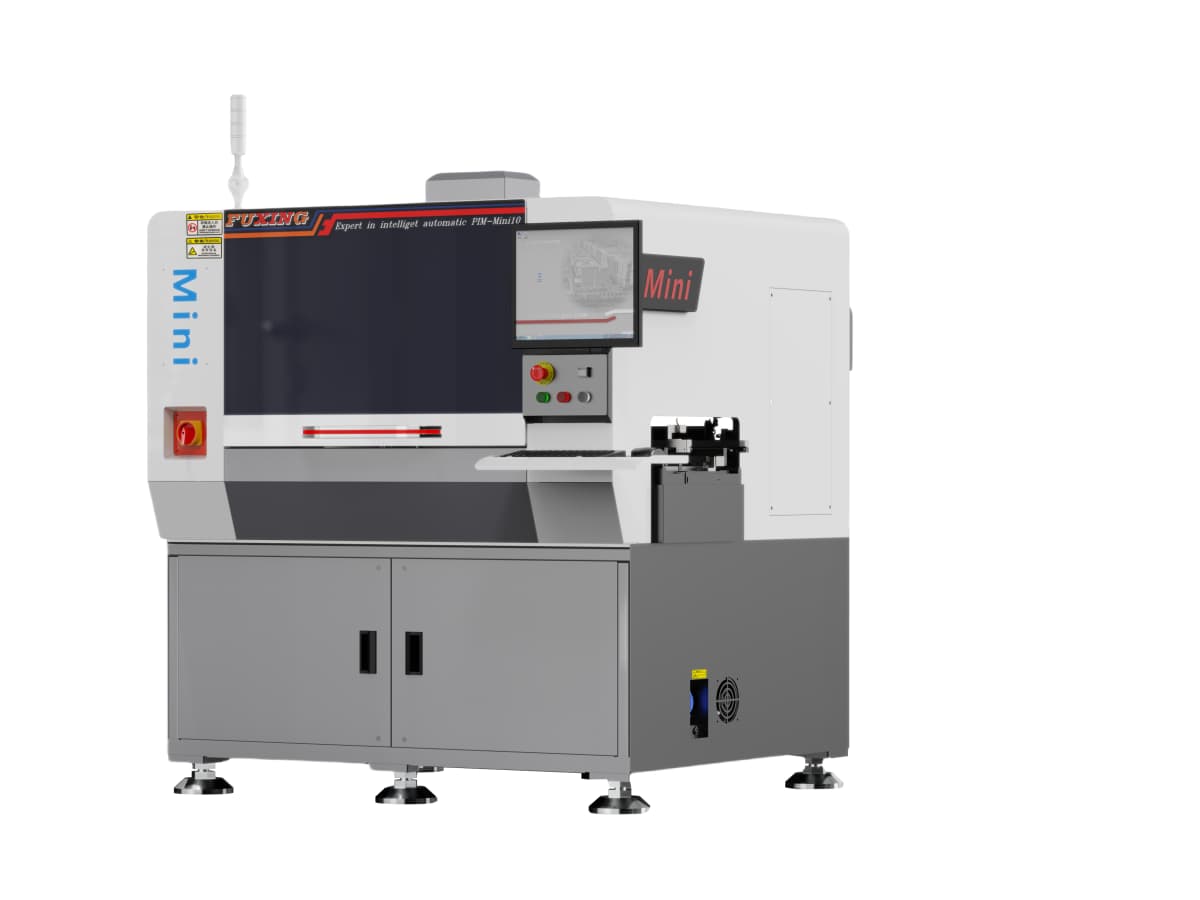
换款频繁、品种多的厂,可以先看 MINI 插件机,程序切换和换夹具的时间都短,小批量更划算。
想按自己的板子试编一套程序,把坐标文件和 BOM 发到联系我们,我们可以先跑一遍给你看。
Q1:插件机编程难不难?
不难,但需要人带。要改的就四样东西,对位、顺序、参数,界面是图形化点选的。有人带一周能独立换款,没人带容易在 Mark 点和对位上反复卡。
Q2:换一款板要多久?
有旧程序 10 分钟以内,新建程序 30 分钟到 2 小时,看元件数量和坐标文件是否规范。程序存下来以后,同一款板再换就只剩调参数。
Q3:不会编程能不能买自动插件机?
能。交机培训一般 3 到 5 天,覆盖换款、调程序和处理常见报警。建议厂里固定一到两个人学,人手散着学,程序没人维护,换款反而慢。
Copyright © 2002-2024 深圳富兴智能装备有限公司 版权所有 备案号:
服务热线