English

客户服务热线
18565526634
18565526634
联系人:杨先生
手 机:18565526634
电 话:18565526634
邮 箱:1404870852@qq.com
地 址:广东省深圳市宝安区松岗街道松裕路 142 号
DIP 整线最容易犯的错,是按设备台数配,不是按节拍配。
三台插件机接一条波峰焊,纸面上产能翻了三倍,实际跑到第三台就堵在波峰焊前面。板子堆在接驳台上,前段停机等人搬,后段空转等板。设备都买了,产能没上来。
第一个是插件机的有效产能。机器标 0.18 秒一个点,折合两万点每小时,那是理论值。扣掉换料、调机、报警、待料,一条线按 70% 稼动率算比较实在,一小时一万四千点。一天两班十六小时,一台机器日插 22 万点。
第二个是波峰焊的通过能力。它不看点数,看板子。线速 1 到 1.5 米每分钟,板长 300mm,板间距留 50mm,一小时过 170 到 250 块。
第三个是每块板的平均插装点数。日插十万点的厂,板子 200 点一块,一天就是 500 块板。
三个数摆在一起,堵不堵就清楚了。500 块的需求,碰上一条每小时 200 块的波峰焊,两班跑下来 3200 块,够用。需求涨到 800 块,波峰焊先顶不住,这时候加插件机等于往瓶颈里灌水。
算的时候还有个细节容易被忽略:插件机插完的板不能直接进波峰焊,中间要过翻转或者检查,这一段的板子也得算在缓冲里。
这是行业里比较常见的配比,前提是单板点数在 200 到 400 之间。
超过这个数,一块板一千点,一台插件机一小时只出二十几块板,波峰焊反而闲。低于这个数,板子小、点数少,插件机跑得飞快,波峰焊又成瓶颈。
所以配几台,看单板点数和日产量,不看车间有几条线。立式插件机和卧式插件机的产能算法一样,差别只在插装速度和能吃的元件类型。
很多人把接驳台当过渡件,挑最便宜的买。实际上它是整线唯一的缓冲。
插件机间断出板,插完一块停一下;波峰焊连续进板,速度恒定。两边节拍不可能完全一致,中间没有缓冲位,一次换料或者一次报警,下游立刻断流。
接驳台至少留两到三个板位的缓存,长度按板长加间距算。这笔投入对整线来说很小,缺了它,前面所有设备都得降速配合。
板子上一半贴片一半通孔,这类混装板越来越多。
整板过波峰焊,贴片面会被锡波冲刷,掉件和连锡都跟着来。这种板要走选择性波峰焊,只焊通孔那几个点,其他区域不上锡。
换成选择性波峰焊,节拍得重算。它按焊点走,比整板过锡慢,一块板十几个点要一两分钟。这时候插件机反而成了快的一方,配比要反过来调。
DIP 段是人工和机器混着的工序,静电风险比纯 SMT 段高。离子风机、防静电手环、接地,这些在整线规划时就要留位置,别等出了批量不良再补。
载具回流是另一件。过波峰焊的板要上载具,载具得循环回来。工位多的线,载具数量按在制板数的 1.2 倍备,少了就卡在等载具上。载具还有个隐性成本,每换一款板,载具要改或者重做,小批量厂这块的钱不比设备少,规划的时候按年换款次数算一次。
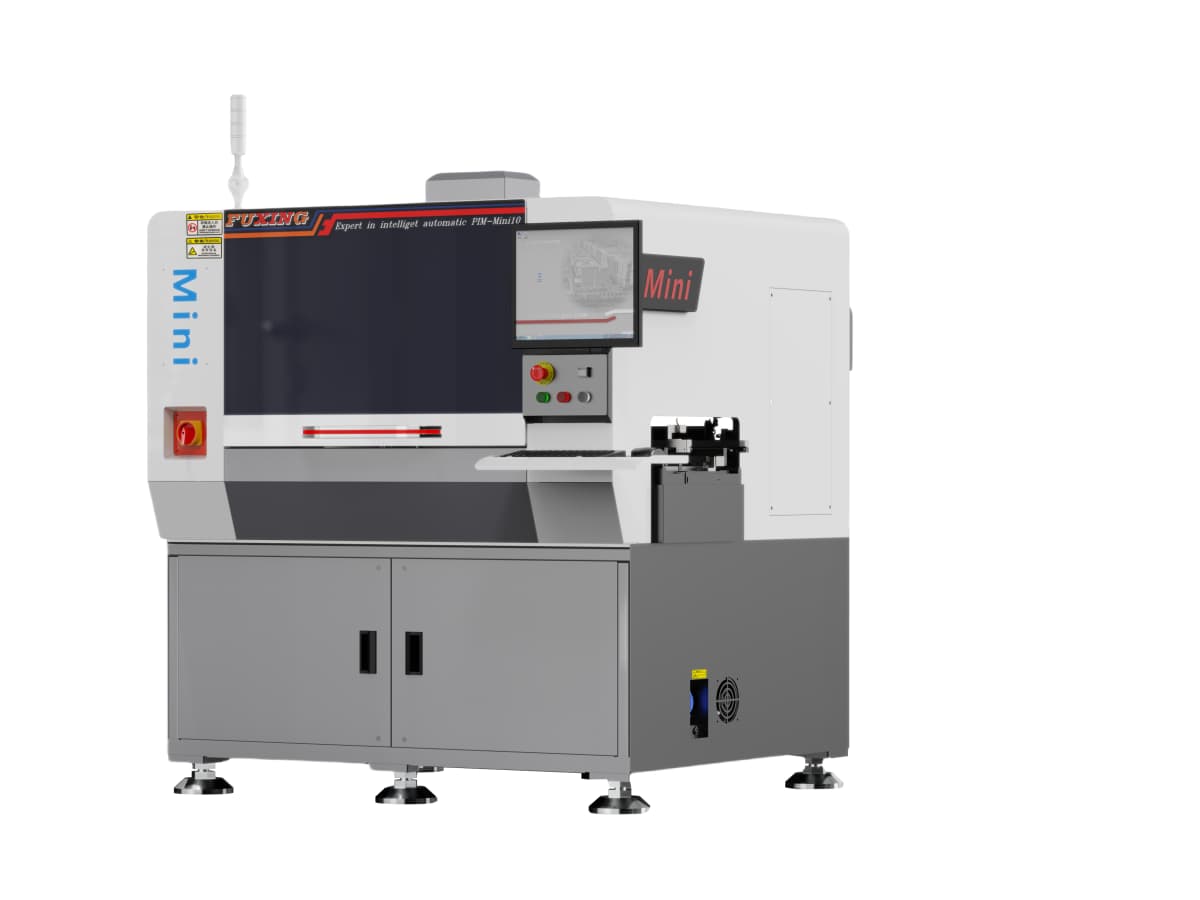
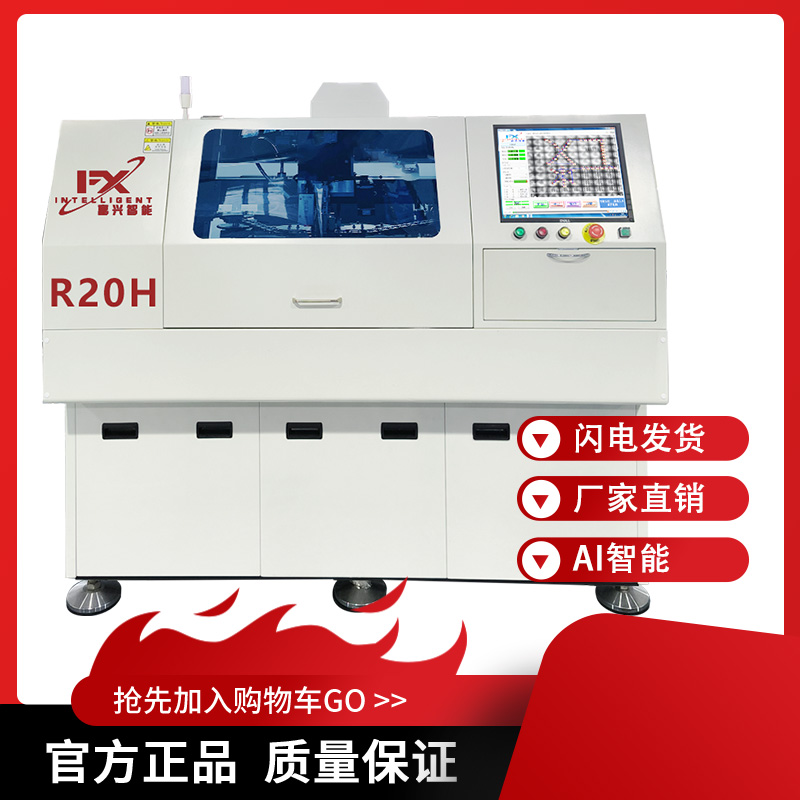
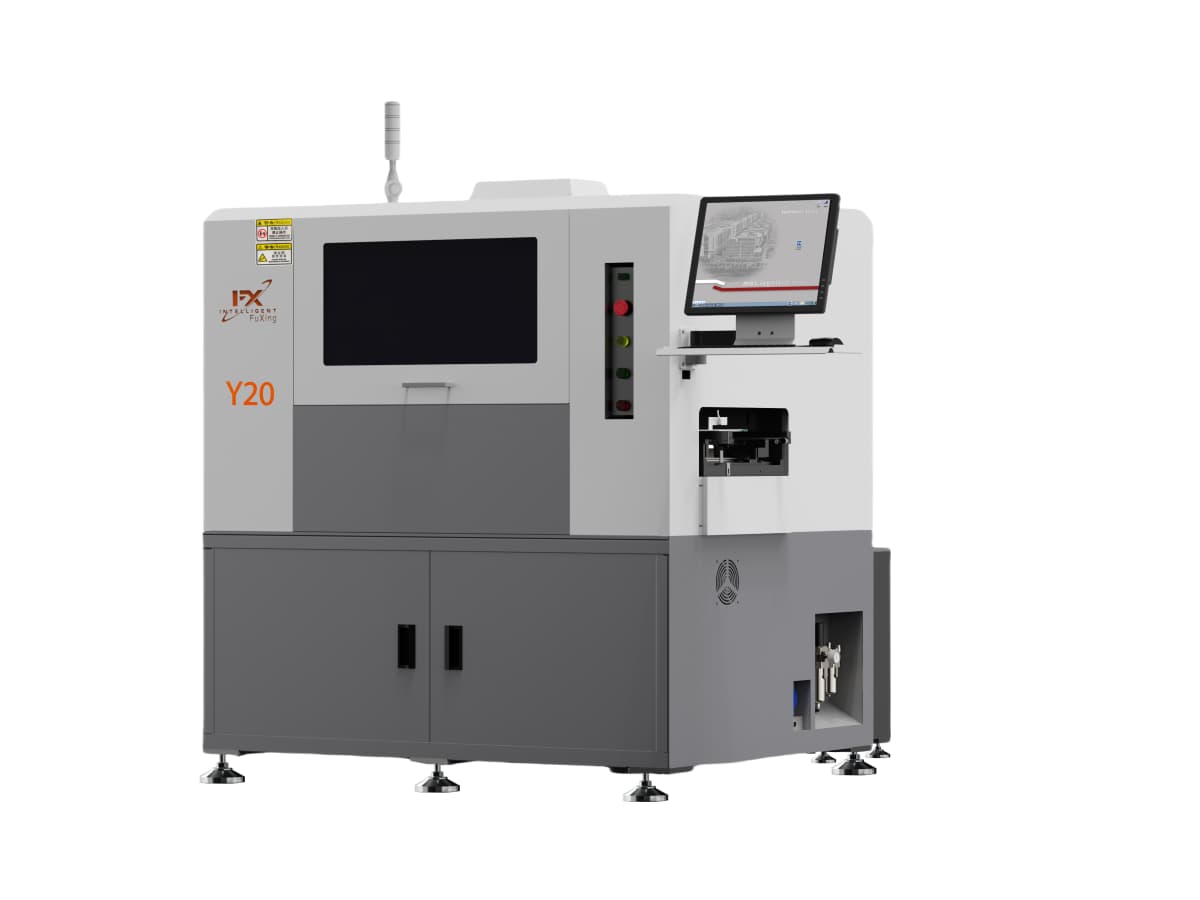
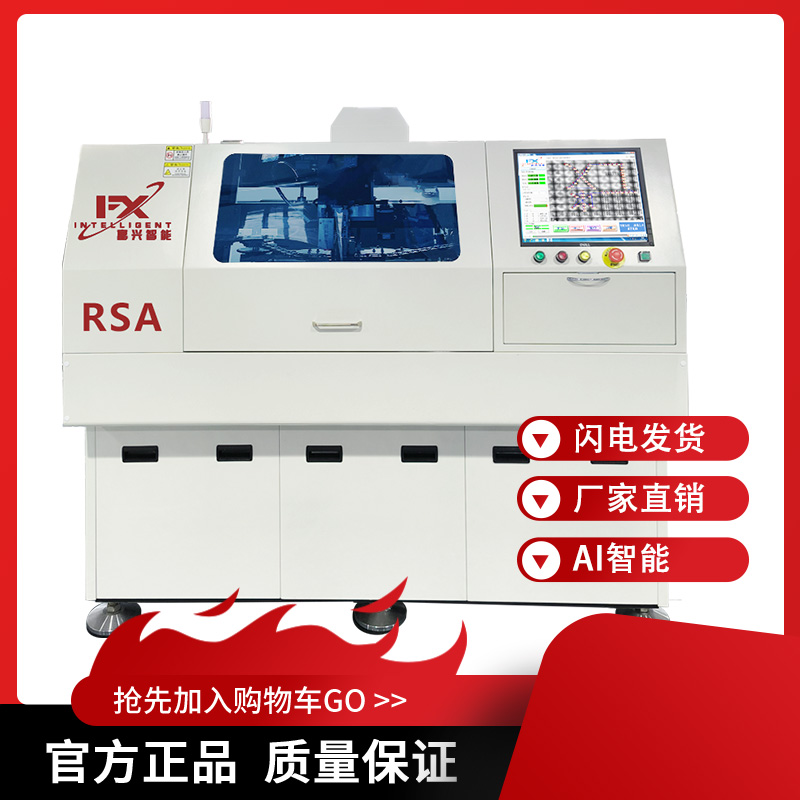
整线这块,SMT周边设备下面有波峰焊、上下板机、接驳台,插件段是立式、卧式、异形和 MINI 四个系列。做整线规划时,我们按你的板子点数和日产量把三段节拍一起算,不是只报插件机的价。
设备出货近万台,服务超千家客户,DIP 段的整线配套和非标定制都做过。
把板子点数和日产量发到联系我们,我们先算出瓶颈在哪一段,再谈买几台。
Q1:一条 DIP 线最少配几台插件机?
看日插点数和单板点数。日插十万点以内,一台插件机配一条波峰焊够用;超过二十万点,通常两到三台。
Q2:先买插件机还是先买波峰焊?
先把整线节拍算完再买。反过来先定插件机台数,很容易把波峰焊配成瓶颈,后面加钱也补不回来。
Q3:整线一定要配自动上下板机吗?
看产量和人工成本。日产能低于 5000 块板的厂,人工上下板更灵活;高于这个量,自动上下板省下的人够回本。
Copyright © 2002-2024 深圳富兴智能装备有限公司 版权所有 备案号:
服务热线