English

客户服务热线
18565526634
18565526634
联系人:杨先生
手 机:18565526634
电 话:18565526634
邮 箱:1404870852@qq.com
地 址:广东省深圳市宝安区松岗街道松裕路 142 号
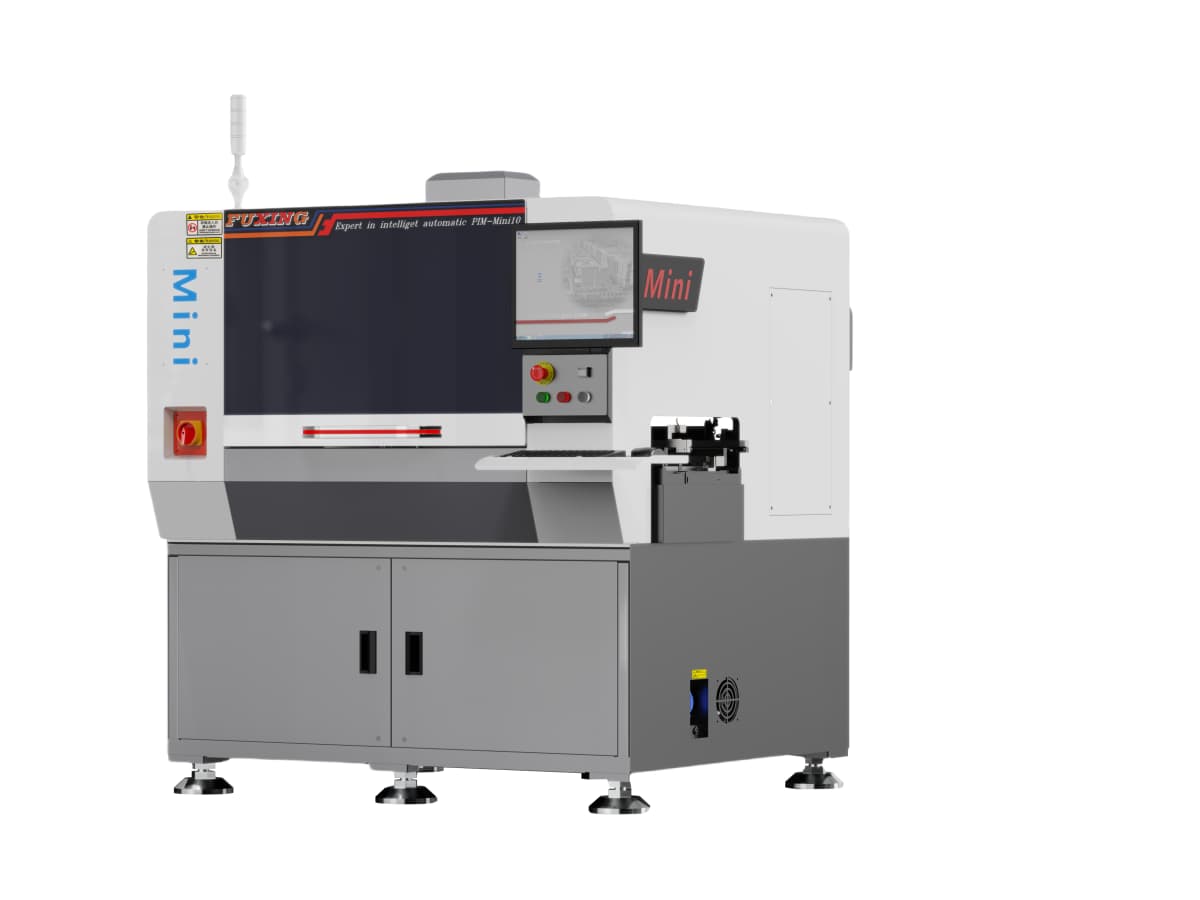
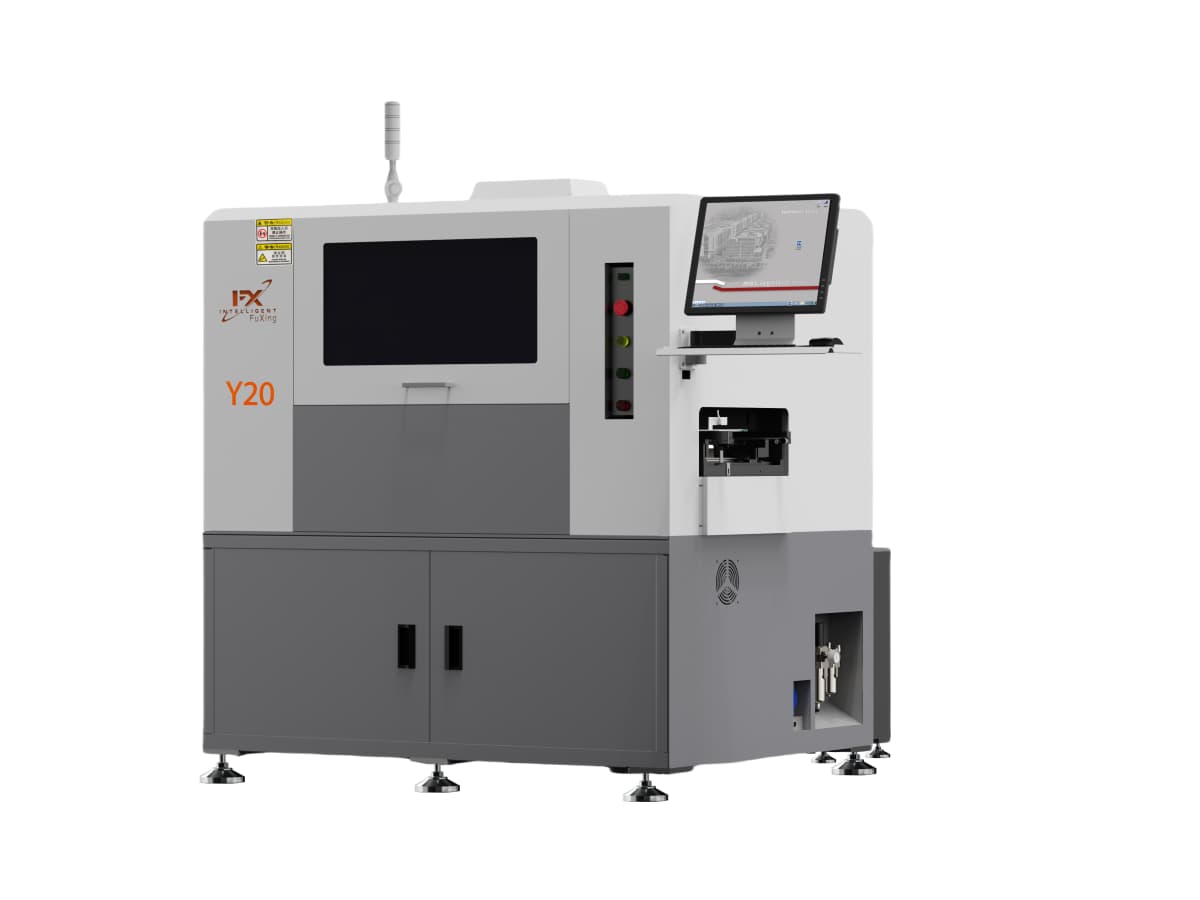
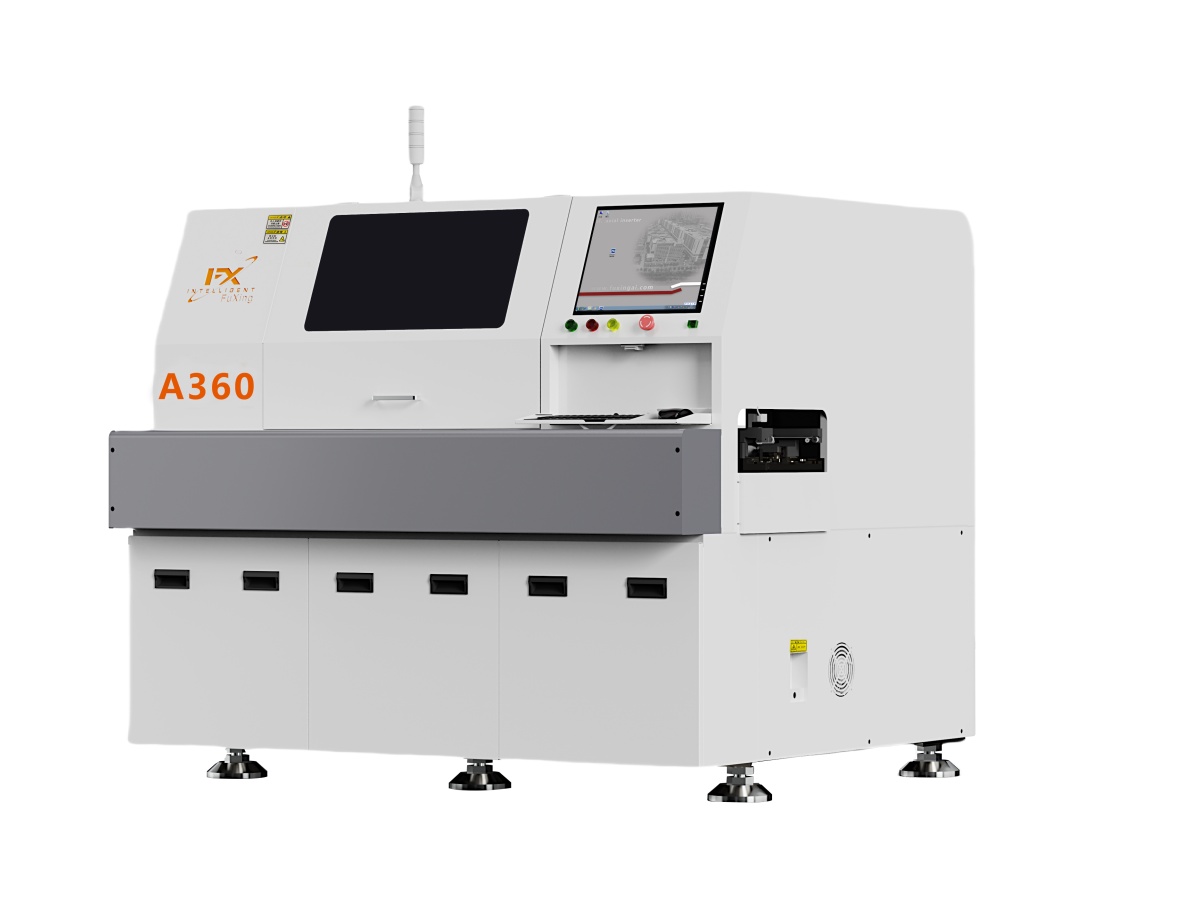
电磁炉控制板插件机不好从点数上判断。一块电磁炉主板百来个点,看着一台立式机就能吃下来。真干起来瓶颈在别处:这板是单面板,走线交叉全靠跳线跨过去,跳线一多,主力设备就换成卧式机。
双面板靠过孔把两面线路连起来,走线交叉时钻个孔绕到背面。单面板只有一面铜箔,没过孔,两条线要交叉,只能让一条从另一条上方跨过去,跨过去的就是跳线。
用单面板不是技术落后,是算过账。一台电磁炉一块板,年产几十万片,单面板便宜三成以上。代价是跳线多,一块板十几根到二十几根很常见。
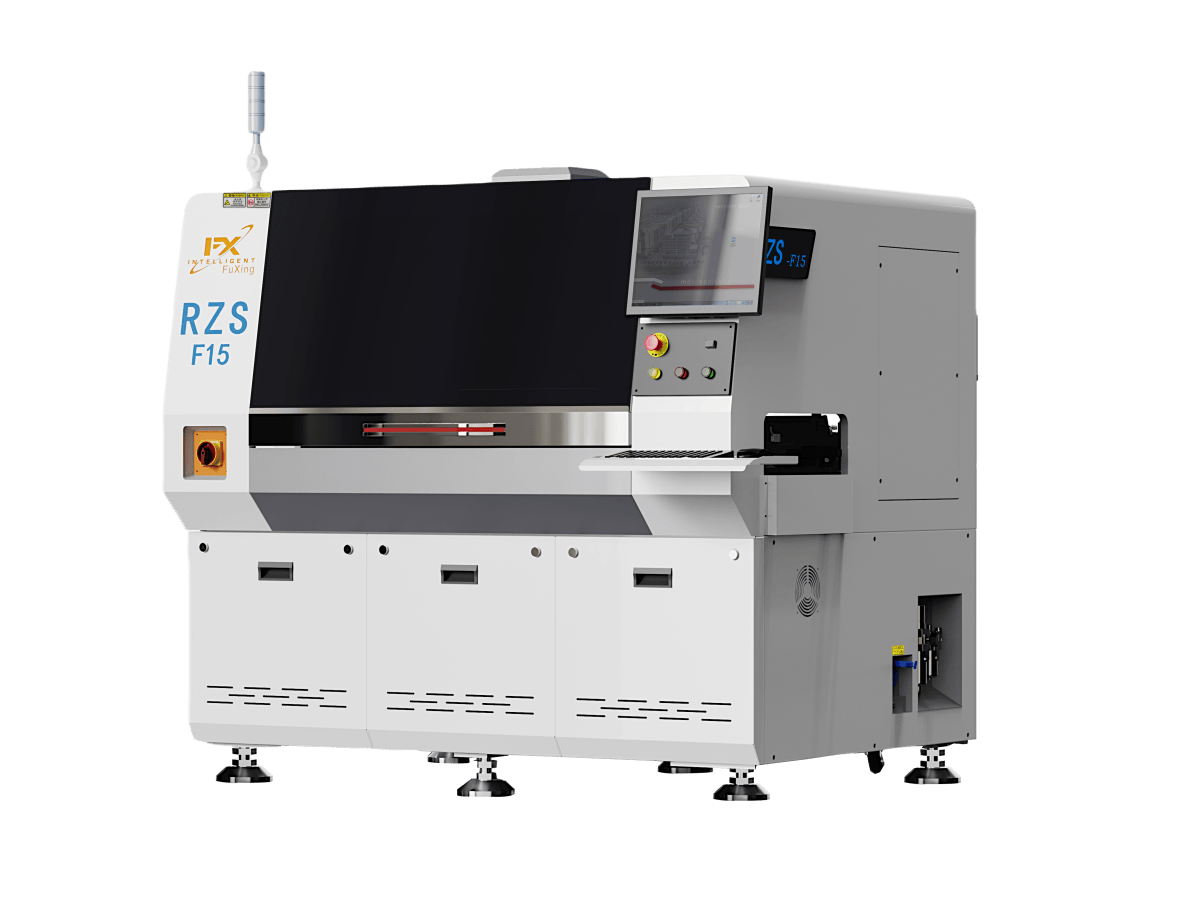
跳线有两种做法。贴片 0 欧电阻交给 SMT,短距离用它;插件跳线用镀锡铜线按长度剪断、折弯、插进两个孔,长距离只能用它,这就是卧式机的活。
卧式机插电阻,元件在编带上排队,机器一个个取、一个个插,跨距固定。跳线不一样,跨距是变量。
一块板上的跳线跨两格、五格、十几格的都有,长度从 5mm 到 30mm。机器要能按程序剪不同长度再折弯插入,这就是跳线编排功能,跟顺序编排是两套机构,联体机把两套做在一台里。
判断一台卧式机能不能干电磁炉板,问三个数就够:最短能剪多长、最长能剪多长、剪完的线头和孔径配不配。这三个数不对,跳线就插不进去或者插进去是歪的。样本上一般写「支持跳线」,但不会写这个范围。
还有线径。大电流回路的跳线要粗,跨 20mm 以上用细线会塌,夹爪一夹就弯。问清机器适配的线径范围。
这是单面板最要命的地方,第一次上单面板容易踩。
双面板是金属化孔,孔壁镀铜,侧向力由孔壁分担。单面板的孔是裸孔,孔壁没铜,垂直力和侧向力全压在焊盘上。焊盘是铜箔压在基材上的,附着力有限,插装头一偏就起翘,严重时整片脱落。
焊盘脱落的板过波峰焊上不去锡,检测能查出来,可那批板已经报废了。
所以插装有两条硬要求:插装头缓冲行程要够软,碰孔沿就卸力;板子下面要有支撑,不能让它往下弯。有些厂在轨道中间加支撑柱,按板尺寸调位置。
IGBT 是第一个。电磁炉的 IGBT 带散热片,多是 TO-220 或更大的封装,脚粗、间距窄。这类件多数厂留手工,用治具压入。
线盘端子是第二个。它是插片式端子,不是圆脚,机器夹爪夹不住,只能手工。
大电容是第三个。1200V 那个级别的滤波电容直径大,立式夹爪开口不够。
剩下能上机的是电阻、二极管、瓷片电容、独石电容、三极管、电解电容这些小件,还有跳线。真正需要机器的就这两块:立式机管编带小件,卧式机管跳线。
拿一块 100 点的电磁炉主板算,编带小件 70 点,跳线 20 根,合计 40 个孔位,剩下 10 点是手工件。
日产 3000 块。编带件一天 21 万点,立式插件机 按 0.18 秒一个点、七成稼动率算,每小时 14000 点,得跑十五小时,一台不够。
跳线一天 20 根乘 3000 块,等于 6 万个孔位。跳线每根算两点,实际是 3 万点。卧式机一小时 2 万点,两小时跑完,一台足够。
这账有点反直觉:跳线孔位比小件少,但立式机要跑十五小时,产线上往往是一台立式配一台 卧式联体机,卧式还有余力接别的活。有些厂两台并行跑,总时间压到七八小时。
日产只有一千块的话,立式加卧式明显过剩。这时一台卧式机吃跳线和轴向件,立式先不上,其余手工,等订单起来再补。
电磁炉板换型号,跳线位置全变,不是改几个坐标的事,长度、跨距、插入顺序都要重排。
重排一次熟手半小时到一小时。程序存得住,下次换回来十分钟能调出。选机器要问程序存多少套,这个数对多型号的厂比节拍重要。
跳线剪下来的线头会掉在机器里,攒多了卡机构,每班清一次,别等报警。插件机配件 里送料齿轮和切刀是这类机器的高耗件,按插装次数备货比按时间备货准。
Q1:电磁炉板能不能改成双面板,省掉跳线?
技术上可以,成本上不划算。双面板的板材和加工费高,而电磁炉板面积不小,省下来的跳线工时抵不上板费差价。除非板上有高频或者大电流的特殊要求,多数还是单面板加跳线。
Q2:跳线能不能用贴片 0 欧电阻全替代?
短距离可以,长距离不行。0 欧电阻的封装尺寸最大也就 2512,跨距撑不到 20mm 以上。跨得远的还是得用铜线跳线,这也是卧式机还有市场的原因。
Q3:单面板插装,怎么判断焊盘会不会被顶掉?
试插一百个点,然后拿放大镜看焊盘边缘。有起翘、有发白的痕迹就是力大了或者支撑不够。另外拿指甲轻刮焊盘,能刮起来的说明附着力已经受损,这批板的插装参数要重调。
Copyright © 2002-2024 深圳富兴智能装备有限公司 版权所有 备案号:
服务热线