English

客户服务热线
18565526634
18565526634
联系人:杨先生
手 机:18565526634
电 话:18565526634
邮 箱:1404870852@qq.com
地 址:广东省深圳市宝安区松岗街道松裕路 142 号
卧式插件机剪脚工序的质量指标是残留引脚长度(residual lead length)的一致性。生产中出现长短不一,现场处置通常是换刀,但刀具只覆盖其中一类原因,另一类在基准传递链上,换刀无效。判定需要两步:建立可量化基准,区分误差性质。
残留长度目标值取决于板厚与后续焊接工艺,常规区间 2.0 至 2.5mm。该值决定波峰焊的透锡高度,过短透锡不足,过长易桥连。
判一致性不看单值,看批次内离散。取样为同一排连续十个引脚,量具分辨力不低于 0.02mm。常用判据是极差 R 不大于 0.15mm;按 n=10、d2≈3.078 换算,对应标准差约 0.049mm,与剪脚机构的重复精度匹配。
测量系统需先确认。卡尺分辨力 0.02mm 已接近被测量的十分之一,施力差异会引入额外变异。有条件改用投影仪,分辨力 0.001mm。测量系统变异应控制在公差带的 10% 以内,否则测出的差异可能来自量具。
随机误差的特征:同一块板、同一位置重复剪三次,长度各不相同,偏差方向不固定。来源为机构瞬时状态,与刀具磨损、刀座刚度、驱动行程一致性有关。
系统误差的特征:同板不同区域呈规律性偏移,或不同板之间均值整体漂移。来源为基准传递链,与板平面度、定位销共面度、底座高度有关。
判别分两轮取样:第一轮固定位置重复三次看极差,第二轮在四角与中心各取一点看均值。第一轮大、第二轮小为随机误差,反之亦然。两轮都大说明两类并存,先处理系统误差,它会掩盖随机误差。
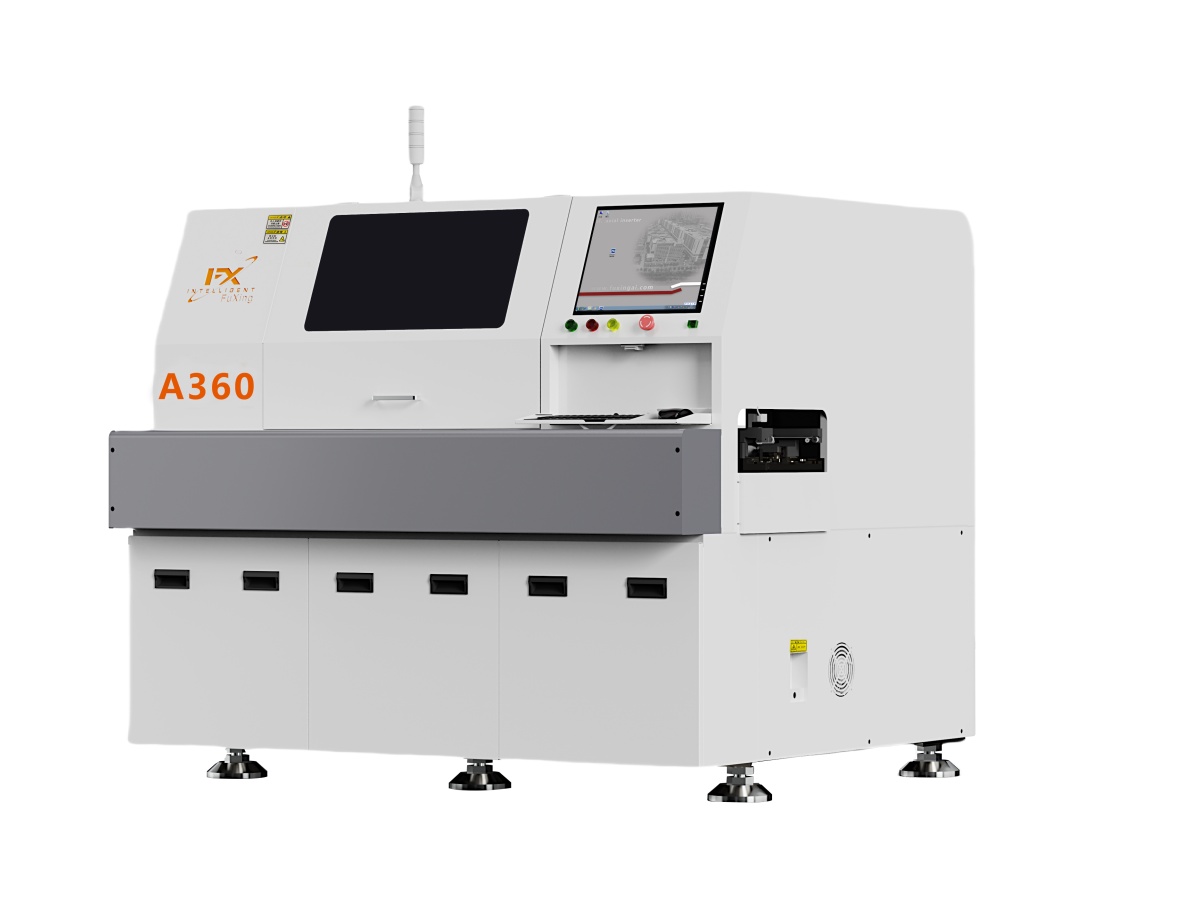
剪切副状态是首要因素。上下剪脚刀刃口间隙常规设定 0.03 至 0.08mm,塞尺检测应能通过但无明显晃动。间隙偏大时引脚不是被剪断而是被挤压弯断,断面出现拉丝与毛刺,长度离散增大;间隙偏小时两刃干涉,磨损速率上升。更换新刀必须重新校验间隙,仅做机械安装不构成有效更换。
刀座与导轨刚度是第二因素。剪脚头固定螺丝存在预紧力衰减,长时间运行后刀座微量位移,离散度随运行时间递增。导轨磨损后果相同,且伴随异响。两项属机械维护范畴,检查成本低,应优先排除。
驱动行程一致性是第三因素。剪脚由气缸驱动,行程终点由磁感应开关定位。气源压力波动、节流阀积屑、密封件老化,都会导致刀口闭合位置不一致。气源应稳定在 0.5 至 0.6MPa,波动超过 0.05MPa 即无法保证。
PCB 平面度是第一来源。薄板、大幅面板、经历一次回流焊的板,翘曲量常超出容许范围。剪脚基准面随板面倾斜,同板不同区域残留长度自然不同。检测方法为置于大理石平台,塞尺测边角间隙。
定位销与支撑柱的共面度是第二来源。两者构成支撑基准,任一高出或低于基准面,板即倾斜,形成整片偏移。用百分表打表,或逐点塞尺测量。
底座顶升机构是第三来源。顶升高度偏差改变剪切平面与板面的相对位置,平行度不足则产生线性梯度偏移。该参数手册中有规定值,调整后需锁紧。
刀具寿命应按剪切次数计量,不宜按日历周期,否则批量差异会使同样的时间跨度对应完全不同的磨损量。
温升是加速磨损的独立因素。连续高速剪切时,刃口与镀锡引脚摩擦产热可使刀片表面升至 80℃ 以上,回火硬度下降,磨损加快。可在刃口区域加装风冷气嘴,兼顾降温与吹屑。水性冷却液不适用,切屑混合后易形成磨粒磨损与电化学腐蚀。
更换判据采用组合条件:同一位置连续三次剪切长度不一致,且刃口间隙与对中均校验合格,判定为刃口钝化。若长度稳定但均值偏移,属高度参数问题,换刀无效。
残留长度决定引脚穿越焊料波时暴露的有效长度。按 IPC-A-610 的通孔焊点验收要求,垂直填充率通常以 75% 判定。长度不足时填充率不达标,形成透锡不良;长度过大时相邻引脚间距缩小,桥连风险上升,板体受锡波冲击的力矩也增大。
断面毛刺是另一类隐患。毛刺滞留助焊剂与清洗液,构成离子污染源,长期可靠性下降。断面质量与刃口间隙、钝化程度直接相关,这也是间隙校验不能省略的原因。
Q1:更换新刀后离散度没有改善,问题可能在哪?
先复核刃口间隙。仅做机械安装而未按 0.03 至 0.08mm 校验,新刀间隙可能已超范围。其次检查剪脚头与插件头同轴度,安装偏心会改变刃口与引脚的相对位置。两项排除后转查基准侧:板平面度与定位销共面度。
Q2:设备连续运行数小时后离散度增大,停机后可恢复,如何解释?
典型的热致漂移。刃口温升导致硬度下降,气缸与导轨热膨胀改变配合间隙。判别方法为停机十分钟后重新取样,首件恢复合格即可确认。处置手段为加装风冷、降低连续运行负荷,或将高精度批次安排在冷态阶段。
Q3:剪脚长度合格,但波峰焊透锡率偏低,是否需要调整剪脚?
先确认残留长度是否落在 2.0 至 2.5mm 区间,并检查断面毛刺。若均合格,问题转向焊接参数:预热曲线、助焊剂涂布量、锡波接触时间。剪脚段与 波峰焊 是两个独立工艺窗口,不宜用前段参数补偿后段缺陷。
剪脚刀属消耗件,应按剪切次数建立更换台账,插件机配件 中同规格刀具常备一套。板型较多的车间可将小板分配至 立式插件机,降低卧式机剪切副负荷,延长刀具寿命。
Copyright © 2002-2024 深圳富兴智能装备有限公司 版权所有 备案号:
服务热线