English

客户服务热线
18565526634
18565526634
联系人:杨先生
手 机:18565526634
电 话:18565526634
邮 箱:1404870852@qq.com
地 址:广东省深圳市宝安区松岗街道松裕路 142 号
给油烟机控制板选插件机,不能只看板上有多少个通孔点位。真正决定设备配置的,是哪些元件能够按固定姿态连续供料,哪些必须单独设计取料、定位和压入动作。同样叫“控制板”,一款板上的轴向电阻和径向电容占多数,另一款可能只剩几颗继电器、端子和连接器;两种板都按“全自动插件机一台包办”报价,交机后留下的手插工位可能完全不同。
拿到板子,先别数机器,先拆 BOM。
把每个通孔位号对应到实际料号、封装图、包装方式、单板数量与预计批量,建立一张插装矩阵。编带轴向件,如符合设备供料条件的电阻、二极管,可先评估卧式插件机;编带径向件,如部分电解电容、LED 或瓷片电容,可评估立式插件机。这里的“可评估”很重要:同是电解电容,引脚间距、本体尺寸、极性方向和编带规格换了,原飞达与成形模具未必还能用。
继电器、端子排、电源或电机连接器通常需要逐料号判断。管装、托盘和散料的拾取方式不同,引脚排列又可能不共面;有些可以交给异形插件机,有些需要定制夹爪或供料器,有些保留人工插装更合理。保险丝也不能简单归到某一台机器:轴向编带保险丝与方形保险丝座,包装和插装动作不是一回事。板上若有只用 SMT 工艺的显示、触控或驱动器件,不应计入通孔插件点数。
这一步做完,应能回答两个采购问题:每块板有多少点可以稳定自动插装?剩下多少点需要异形工位或人工?只给供应商一张 PCB 照片,得不到可靠答案。
控制板通常要接风机、照明、电源或操作面板,接插件的位置会受线束走向和外壳结构约束。看起来脚距规整的连接器,可能带定位柱、锁扣或较高的本体;设备能抓住,不代表能在相邻器件已经插完后顺利下降。对这类元件,要把本体包络、定位柱位置、引脚端面形状和插入方向一起交给设备方评估,并用实际板做干涉检查。
还要看 PCB 的支撑。连接器一侧受力而板下没有支撑,板会跟着下挠,机器显示的下压位置到了,引脚却未必达到预定装配位置。反过来,支撑针顶住通孔或背面已装的器件,也会制造新的不良。程序顺序和支撑布局要在同一次试插里确认,不是装机后各调各的。
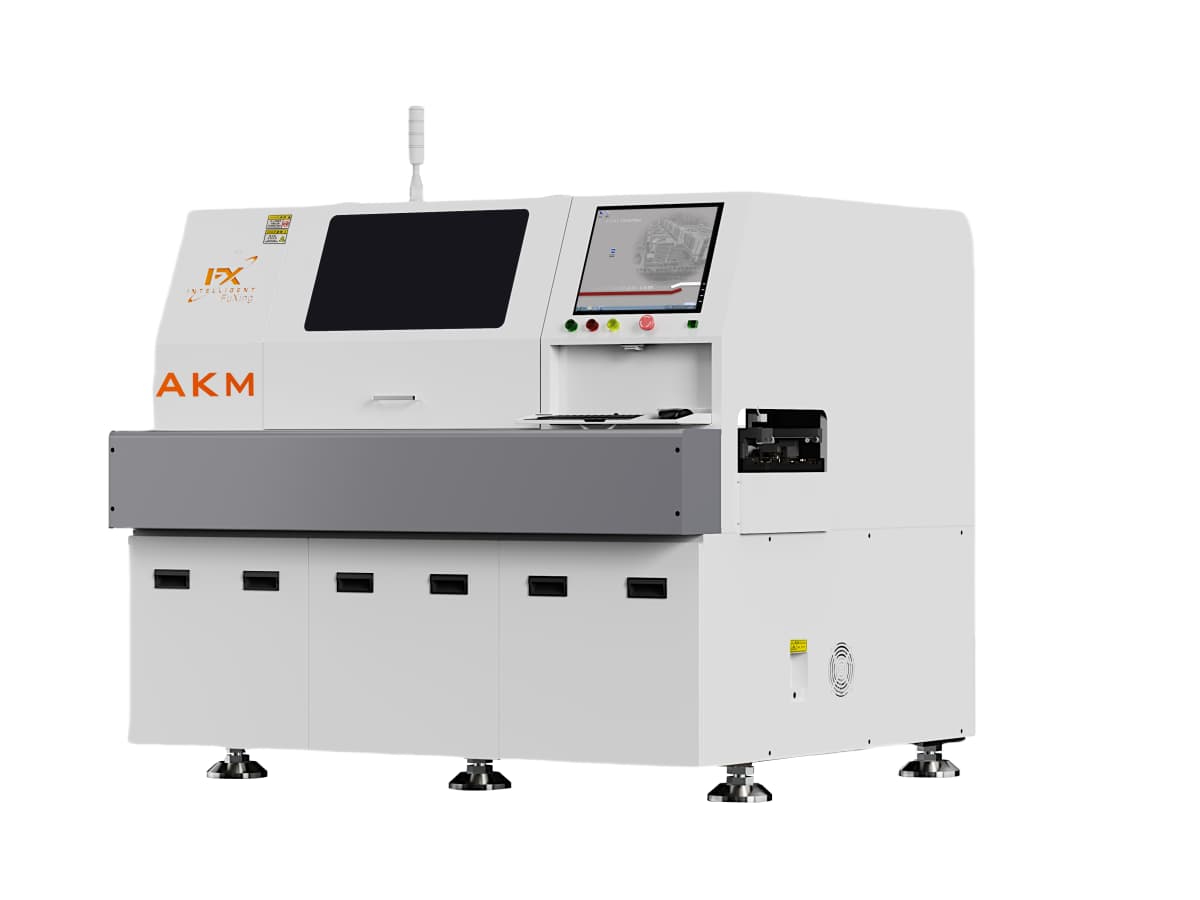
若轴向、径向编带件种类稳定且点数多,优先核算标准机覆盖率,再决定是否增加异形工位。若一块板主要是继电器和多种连接器、编带点数很少,先把异形件的可抓取、可供料和孔位条件验证清楚,再讨论采购标准机。还有一种常见情况:多款油烟机共线,单款板点数不多但换型频繁。此时配方调用、飞达换料、首件确认占用的时间可能比标称插装节拍更影响每班合格板数。
不能只按单板总点数算产能。把物料分成三列,分别统计“标准机可插点”“异形机可插点”“需人工点”;再按各板型的排产比例,计入补料、换型、报警恢复和首件检查。比较方案时统一采用每小时合格板数,不要拿供应商空跑的每小时点数直接除以总点数。设备越多,还需核对板流顺序、缓存位和后续焊接的接收能力,避免插装段先跑满、波峰焊工段前堆板。
试插不要只拿最规整的一盘电阻。至少选最高的、最重的、引脚最容易变形的几种器件,以及实际会替换的合格供应商批次,配上量产用 PCB、拼板和支撑工装。记录每个料号的取料方式、实际插装状态、极性、板底出脚与异常恢复方法;异形件重点检查松手后的回弹、引脚刮伤和本体歪斜。经过人工补插的板也要一起进入预焊检查,确认最终状态适合后续焊接。
技术协议最好写到料号层级:哪种包装直接上机、哪种要换供料器、夹爪是否另计、换版后哪些工装需要重做。若某个连接器反复需要强压才能就位,先核对成品孔、引脚和定位柱,不要把压力调大当成“调好了”。设备能完成动作,与板件达到可验收状态,是两件事。
Q1:油烟机控制板一定要同时配立式、卧式和异形插件机吗?
不一定。按实际 BOM 的可自动插装点、板型组合与班产目标配置;少量异形件保留人工工位,可能比增购设备更合适。是否需要卧式机也取决于轴向件的点数与包装,不是看板子属于哪个家电品类。
Q2:继电器有编带包装,就一定能上立式插件机吗?
不能仅凭包装判断。还要核对本体尺寸、引脚几何、供料器兼容性、插装力和板上避让;标准立式机的编带供料能力不等于可处理所有编带异形件,应按料号试插。
Q3:选型时先给设备商什么资料?
提供 PCB 文件、BOM 与位号、每个通孔料号的封装和包装规格、样件、计划产量以及现有焊接工艺。让对方逐料号标注可插、需改造、暂留人工和验收条件,报价才有可比性。
油烟机控制板的插件机选型,最后要落在逐料号的覆盖清单和合格板产出上,而不是“家电板通用机”这个说法。
Copyright © 2002-2024 深圳富兴智能装备有限公司 版权所有 备案号:
服务热线