English

客户服务热线
18565526634
18565526634
联系人:杨先生
手 机:18565526634
电 话:18565526634
邮 箱:1404870852@qq.com
地 址:广东省深圳市宝安区松岗街道松裕路 142 号
插件机插装后元件浮高,不等于插装头一定没压够深。引脚跨距不匹配、板孔有障碍、PCB 在受力时下挠,都会让机器完成预设行程后,元件本体仍停在目标高度之外。更麻烦的是,有些元件本来就设计成离板安装;把所有可见间隙都判成缺陷,反而会把合格件压坏。排查前先拿装配图或确认过的首件样板,明确测量基准与允许高度。
现场先做一件事:在插件机出口截板,不等过炉。
同一位号取插件机出口板和焊后板,分别记录本体到 PCB 参考面的距离、左右两侧是否同高,以及板背两根引脚的露出状态。若机出口就高,优先查供料、成形、孔位、程序和支撑;若出口合格、焊后才抬起,就转查载具压持和波峰焊过程。后一类问题不该靠继续加大插件机下压力解决。
检查时不要只盯板正面。背面一根脚露出、一根脚没有,和两根脚长度一致但本体整体偏高,指向不同原因。前者要怀疑脚距、脚形、孔位或一侧先碰到障碍;后者更可能与深度设定、元件台阶或板面受力有关。若元件按下后会弹回,先停机隔离异常板,说明仍有机械干涉或引脚弹性变形,不能靠焊锡把应力固定住。
对于轴向和径向件,物料来料规格只是起点,真正进入孔的是成形后的两脚。把异常件从供料位取出,与未加工来料及合格件并排比较:两脚跨距、平行程度、折弯位置、本体是否偏斜,以及引脚镀层有没有被划伤。若只有某一料盘或某一个飞达出问题,换一批合格料试插,比立即改整机坐标更容易区分物料与机构。
脚距偏大时,两脚可能贴着孔壁受力,机器继续下压会把引脚向外撑;脚距偏小或折弯不对称时,一侧先进孔,另一侧顶在焊盘上,看起来像“只浮起半边”。不要把孔小、脚距错和设备行程短混成一项异常。先对照 PCB 成品孔与器件图纸,再核对成形模具、供料定位和备选供应商的引脚尺寸。对卧式插件机处理的轴向件,还要看本体与板面间是否存在设计要求的支架高度,不能一律追求贴板。
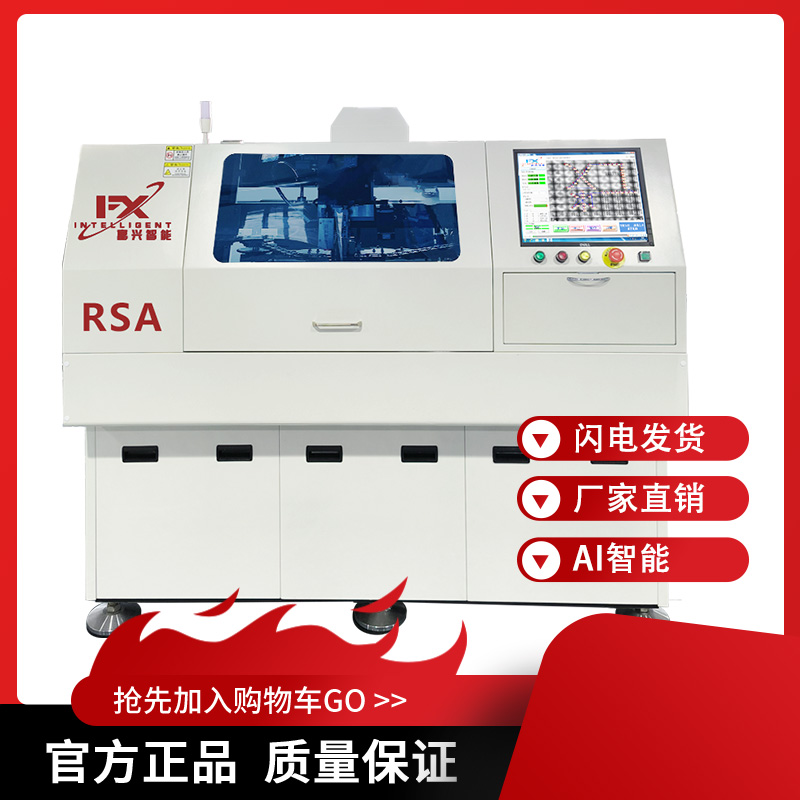
程序里的下降终点,是机轴位置,不是元件本体离板高度。发生整板同一料号普遍浮高时,记录当前程序版本、该料号的目标安装高度和实际机出口测值,再检查取料姿态、插装头夹持位置与 Z 轴基准。若出问题的是局部区域而非所有点位,单纯上调该料号的下压量可能把其他位置的孔壁或焊盘压伤。
调整要单变量进行:保持同批物料与同一板型,修改一项设置后试插首件,量元件两侧高度与板背露脚,放开夹持后再次复测。出现明显阻力、板面白化、焊盘翘起或引脚弯折,应停下查孔和支撑,不能靠加压“压过报警”。不同机型的力控与行程控制方式并不相同,目标值、报警门限须按设备手册和产品图纸设定,不套用别人的固定数字。
同一料号在板中心浮高、靠板边正常,先查板底支撑与拼板翘曲。插入时机头下压,若通孔附近缺少支撑,PCB 会临时下挠,抬起后板回弹,元件相对板面的高度也随之变化。检查支撑针是否覆盖受力区域、是否顶住板底已装器件,以及定位销、导轨和压板是否让 PCB 始终落在同一个基准面。
另一种情况恰好相反:某支撑点太高,或挡住引脚与剪脚机构,板子局部被顶起,形成重复出现的区域性浮高。换板型后照搬上一款板的支撑针布局尤其容易遇到。先空板就位检查干涉,再低速试插一块,比较受力前后的板面状态。涉及立式插件机的高本体元件,还要确认夹爪回程时不碰已插元件,否则看似“插完浮高”,实际可能是回程把元件带起。
记录应写位号和板号,不只写“机器浮高”。同一班次保存异常料号、供料站位、程序版本、板型、支撑布局、机出口与焊后的测值,以及改变了哪一项、改变后结果如何。偶发单颗问题先查物料变形与供料姿态;同一位号每块板重现,转查图纸、孔位与程序;同一区域多种料号一起异常,优先查 PCB 支撑或定位。这样下一班接手时能沿着现象继续查,不必又从调下压力开始。
待机出口高度稳定后,再把板送入后续焊接工段核对焊后位置。插装问题和焊后浮起有时会叠加,分两个检查点留样,责任边界才清楚。
Q1:元件本体与板面有间隙,就算浮高不良吗?
不一定。有些器件按封装或装配要求需要离板高度。应按产品图纸、客户验收标准及合格首件测量,不能凭肉眼把所有间隙判废。
Q2:把插入深度调大,为什么还是会浮高?
若脚距与成品孔不匹配、引脚在孔口弯折,或者 PCB 受力下挠,增加行程只会提高损伤风险。先核对机出口板背出脚、引脚形状和支撑状态,再决定是否调整程序。
Q3:插装出口正常,波峰焊后才浮高,查哪里?
先比对焊前、焊后的实测高度,再检查过炉载具压持、元件保持状态与工艺过程;不要把焊后问题直接归因于插件机。需要返工时,也要评估受力后的引脚和焊盘是否已损伤。
处理插件机元件浮高,先把异常留在它首次出现的工序,再按脚形、深度和板支撑逐项复现,比一次改几个参数更快定位。
Copyright © 2002-2024 深圳富兴智能装备有限公司 版权所有 备案号:
服务热线